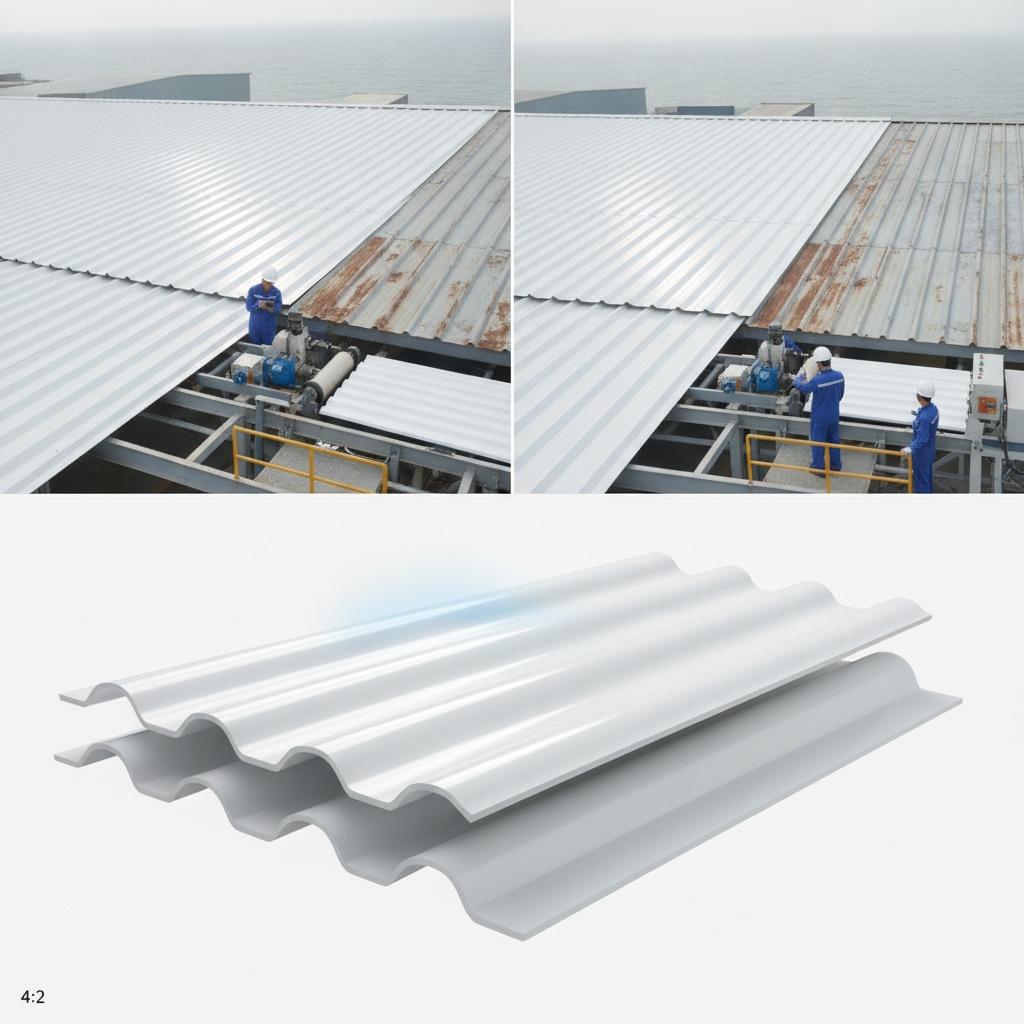
Para los gestores de activos industriales y los ingenieros de contratación civil, los almacenes costeros, las plantas de procesamiento químico y las instalaciones ganaderas presentan un desafío constante en materia de cubiertas: la corrosión prematura. Las láminas de acero galvanizado o prepintado estándar, que lucen impecables durante la puesta en marcha, suelen mostrar deformación en los bordes, manchas de óxido y deterioro de los orificios de los sujetadores en un plazo de tres a cinco años bajo la exposición a vapores ácidos o salinos. Encontrar un fabricante fiable de láminas de techo onduladas de UPVC suele ser el punto de inflexión cuando los equipos de mantenimiento deciden abandonar el recubrimiento cíclico del acero y optar por perfiles de polímero rígido. 
Sin embargo, el mercado del UPVC abarca un amplio espectro de calidades. Lo que parece idéntico en una ficha técnica —un perfil corrugado blanco de tres milímetros de espesor— puede comportarse de forma totalmente diferente bajo los ciclos térmicos de las cuatro estaciones y la intensa exposición a la radiación ultravioleta solar. Conocer cómo se componen y extruyen estas láminas marca la diferencia entre una instalación que dura quince años y una que se decolora, se vuelve quebradiza y se agrieta en veinticuatro meses.
La arquitectura de una lámina de UPVC industrial
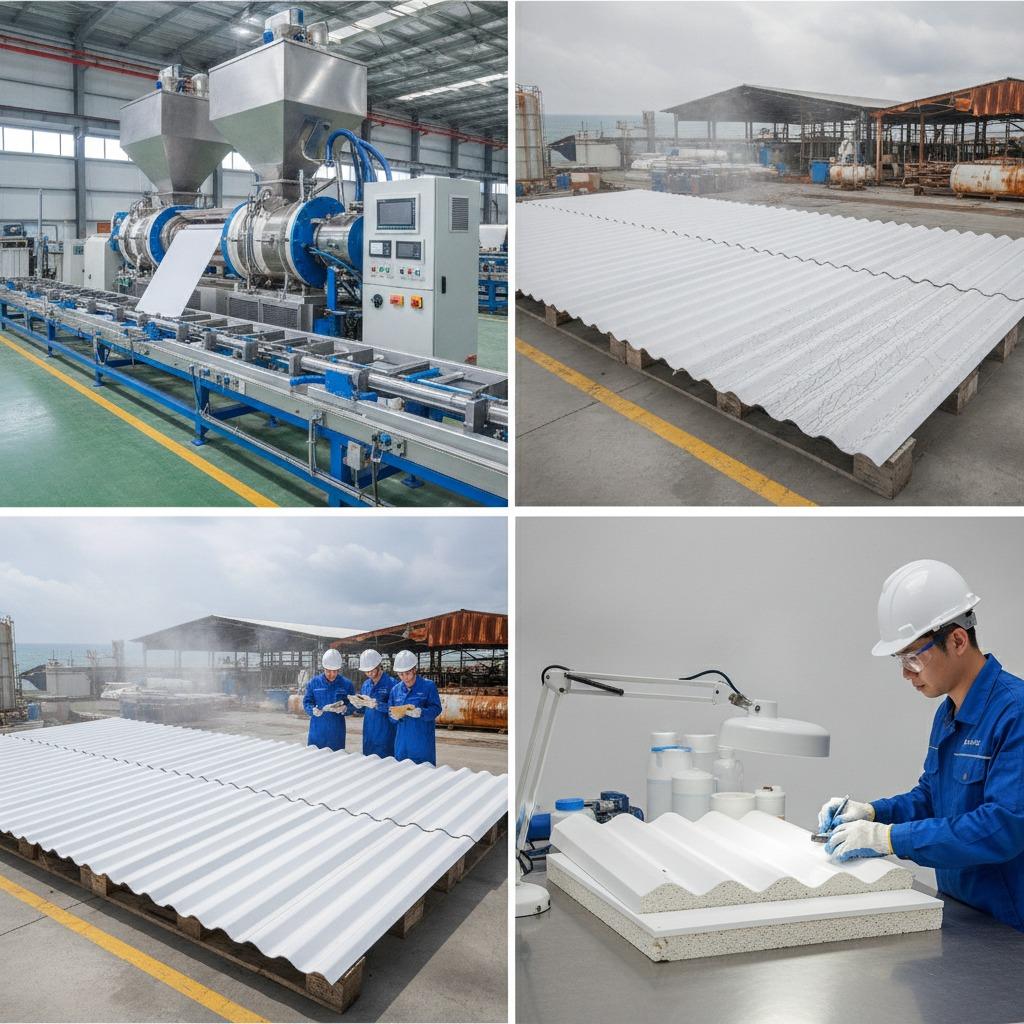
Las cubiertas industriales modernas de UPVC rara vez son una extrusión de plástico homogénea simple. Las láminas de alto rendimiento se producen mediante coextrusión multicapa, generalmente configurada como un compuesto de tres o cuatro capas diseñado para resolver problemas mecánicos y ambientales específicos:
1. La capa de intemperie (capa ASA)
El PVC estándar sin plastificar tiene una resistencia química aceptable, pero la radiación UV continua degrada las cadenas poliméricas, provocando amarilleamiento y decoloración de la superficie. Un fabricante reconocido de láminas de UPVC para techos coextruye una capa exterior de acrilonitrilo estireno acrilato (ASA). Esta capa superficial actúa como un escudo UV de sacrificio y fija la pigmentación, manteniendo la estabilidad del color incluso en regiones con alta irradiación solar.
2. La capa estructural central
La capa intermedia proporciona rigidez a la flexión y resistencia al impacto. Los fabricantes de extrusoras de alta gama formulan este núcleo con un equilibrio controlado de resina de PVC virgen, modificadores de impacto y una cantidad mínima de carbonato de calcio. Algunos fabricantes incorporan un núcleo de PVC microespumado en esta capa, lo que reduce el peso de la lámina y mejora el aislamiento acústico y térmico sin comprometer la resistencia estructural de la viga en tramos de correas estándar.
3. La capa inferior del techo
La capa inferior, expuesta al interior del edificio, está formulada específicamente para resistir productos químicos y la humedad. En naves de galvanoplastia, fundiciones o establos donde se acumulan altas concentraciones de amoníaco bajo la cumbrera, esta capa impide la entrada de gases corrosivos al material principal.
Evaluación de un fabricante de láminas de PVC para techos: Realidades del abastecimiento
Al evaluar a un fabricante de láminas de PVC para techos, ya sea nacional o extranjero, el principal riesgo técnico reside en la composición de la materia prima. Dado que la resina de PVC es relativamente cara en comparación con los rellenos minerales, las fábricas de menor calidad reducen los costos mediante la adición de grandes cantidades de carbonato de calcio (CaCO3) a las formulaciones.
Una lámina con un exceso de relleno mineral se siente rígida y pesada al tacto, lo que puede generar una falsa sensación de seguridad en algunos compradores. Sin embargo, en condiciones reales, el UPVC con exceso de mineral carece de ductilidad a la tracción. Debido a las fluctuaciones de temperatura estacionales, el perfil no puede absorber la expansión y contracción alrededor de las perforaciones de los tornillos, lo que provoca fisuras radiales alrededor de las cabezas de los mismos.
Durante las evaluaciones de proveedores, los equipos de compras deben ir más allá de los folletos de ventas bien presentados y verificar indicadores de procesamiento específicos:
- Consistencia en el utillaje y el espesor de pared: Inspeccione muestras de perfil con un calibrador digital en la parte superior, inferior y central de la ondulación. Las matrices de extrusión baratas producen espesores de pared inconsistentes, a menudo adelgazándose peligrosamente en la parte superior de la ondulación, donde la exposición a la intemperie es más severa.
- Integridad de la fusión de capas: Corte una muestra en un ángulo de cuarenta y cinco grados y examine el borde con aumento. Las capas de ASA y PVC base deben fusionarse químicamente formando una sección transversal cohesiva. Cualquier delaminación visible indica un control de temperatura inadecuado durante la etapa de alimentación del bloque de coextrusión.
- Consideraciones sobre la dilatación térmica lineal: El UPVC tiene un coeficiente de dilatación térmica significativamente mayor que el acero estructural. Un fabricante con experiencia no solo suministrará el material, sino que también proporcionará documentación detallada para la instalación, especificando orificios para tornillos ranurados, arandelas sobredimensionadas y límites de par de apriete prescritos para evitar la deformación de la cresta ondulada.
Modos de fallo comunes en el campo y cómo prevenirlos
Incluso al adquirir láminas de techo corrugadas de UPVC de un fabricante competente, los errores de instalación pueden comprometer el rendimiento a largo plazo. El problema más frecuente en las obras industriales radica en la selección y el apriete excesivo de los sujetadores. Si los operarios atornillan tornillos autorroscantes con un par excesivo, se crea una hendidura permanente en la parte superior de la lámina, lo que provoca la acumulación de agua y la aparición de microfisuras por tensión.
Otro error común es descuidar la separación entre las correas de perfil. Si bien la geometría corrugada aporta rigidez, el UPVC no posee el mismo módulo estructural que el acero estructural de 0,6 mm. La separación entre las correas debe ajustarse estrictamente a las tablas de carga-deformación del fabricante, lo que generalmente requiere centros de apoyo más reducidos, a menudo entre 600 mm y 900 mm, según los criterios regionales de elevación del viento y carga de nieve.
Preguntas frecuentes
¿Pueden las cubiertas onduladas de UPVC soportar el tránsito peatonal directo?
No. Al igual que con la mayoría de las cubiertas industriales no metálicas, el personal nunca debe pisar directamente las ondulaciones. Durante el mantenimiento, se deben utilizar tablones o pasarelas que atraviesen las correas para distribuir las cargas puntuales de forma segura.
¿Qué resultados obtiene el UPVC en las evaluaciones de riesgo de incendio?
El PVC rígido no plastificado es intrínsecamente ignífugo debido a su alto contenido de cloro. Generalmente, obtiene una clasificación de propagación de llama de Clase B1 o Clase 1 según las principales normas, lo que significa que se extingue de forma natural una vez retirada la fuente directa de la llama, sin producir gotas incandescentes.
¿Cuál es el plazo de entrega habitual para pedidos de longitudes personalizadas?
Debido a que las láminas corrugadas se extruyen y cortan continuamente en línea mediante cizallas volantes, es habitual fabricar láminas a medida, hasta los límites de los contenedores transportables o plataformas planas. Los ciclos de producción típicos en fábrica requieren de dos a cuatro semanas, dependiendo de la igualación de colores y los cambios de herramientas.
Próximos pasos para los equipos de abastecimiento
Antes de realizar pedidos de compra a gran escala, solicite muestras de retención de la producción en serie en lugar de piezas de exposición prefabricadas. Realice una prueba de flexión interna, inspeccione el espesor de la capa de acabado con aumento y confirme que el proveedor ofrece recomendaciones de fijación específicas para el proyecto. La obtención de perfiles de techo fiables depende de validar la integridad de la resina mucho antes de que el material llegue a la obra.