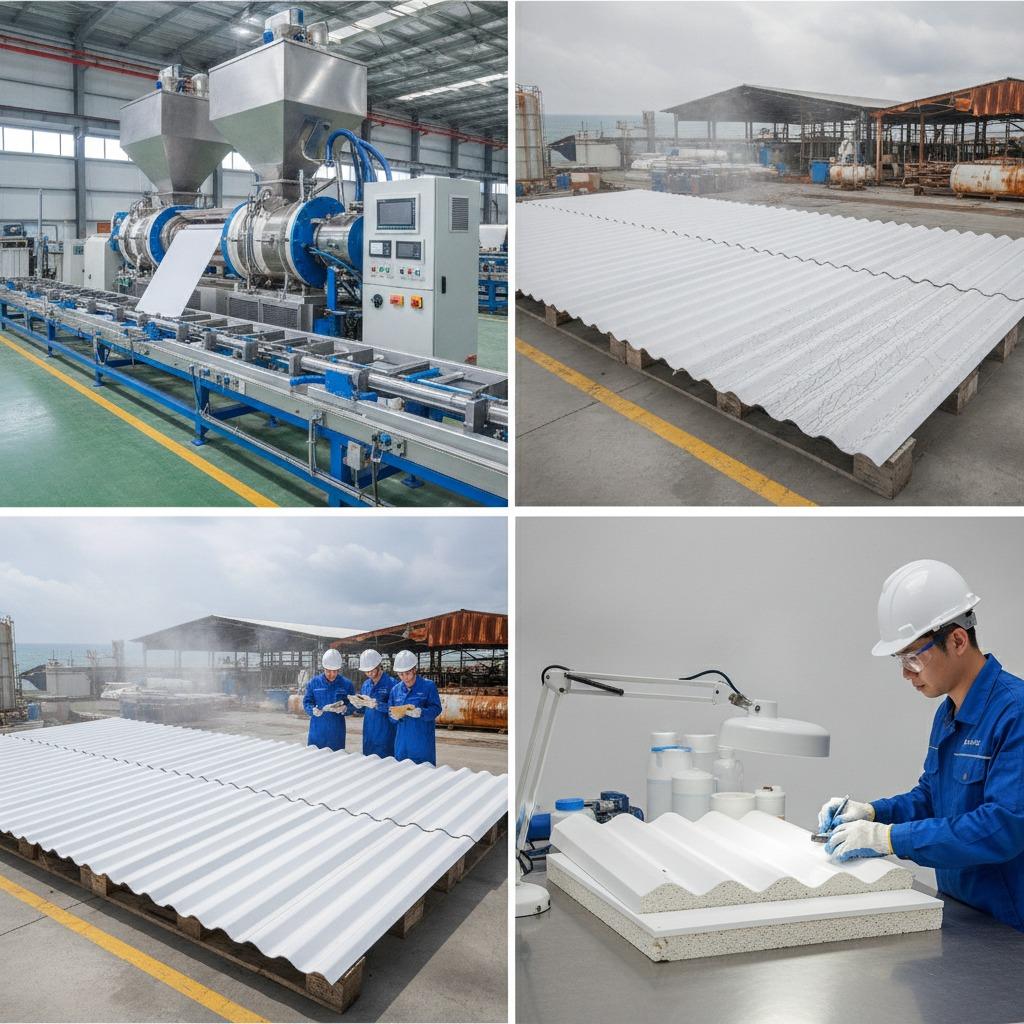
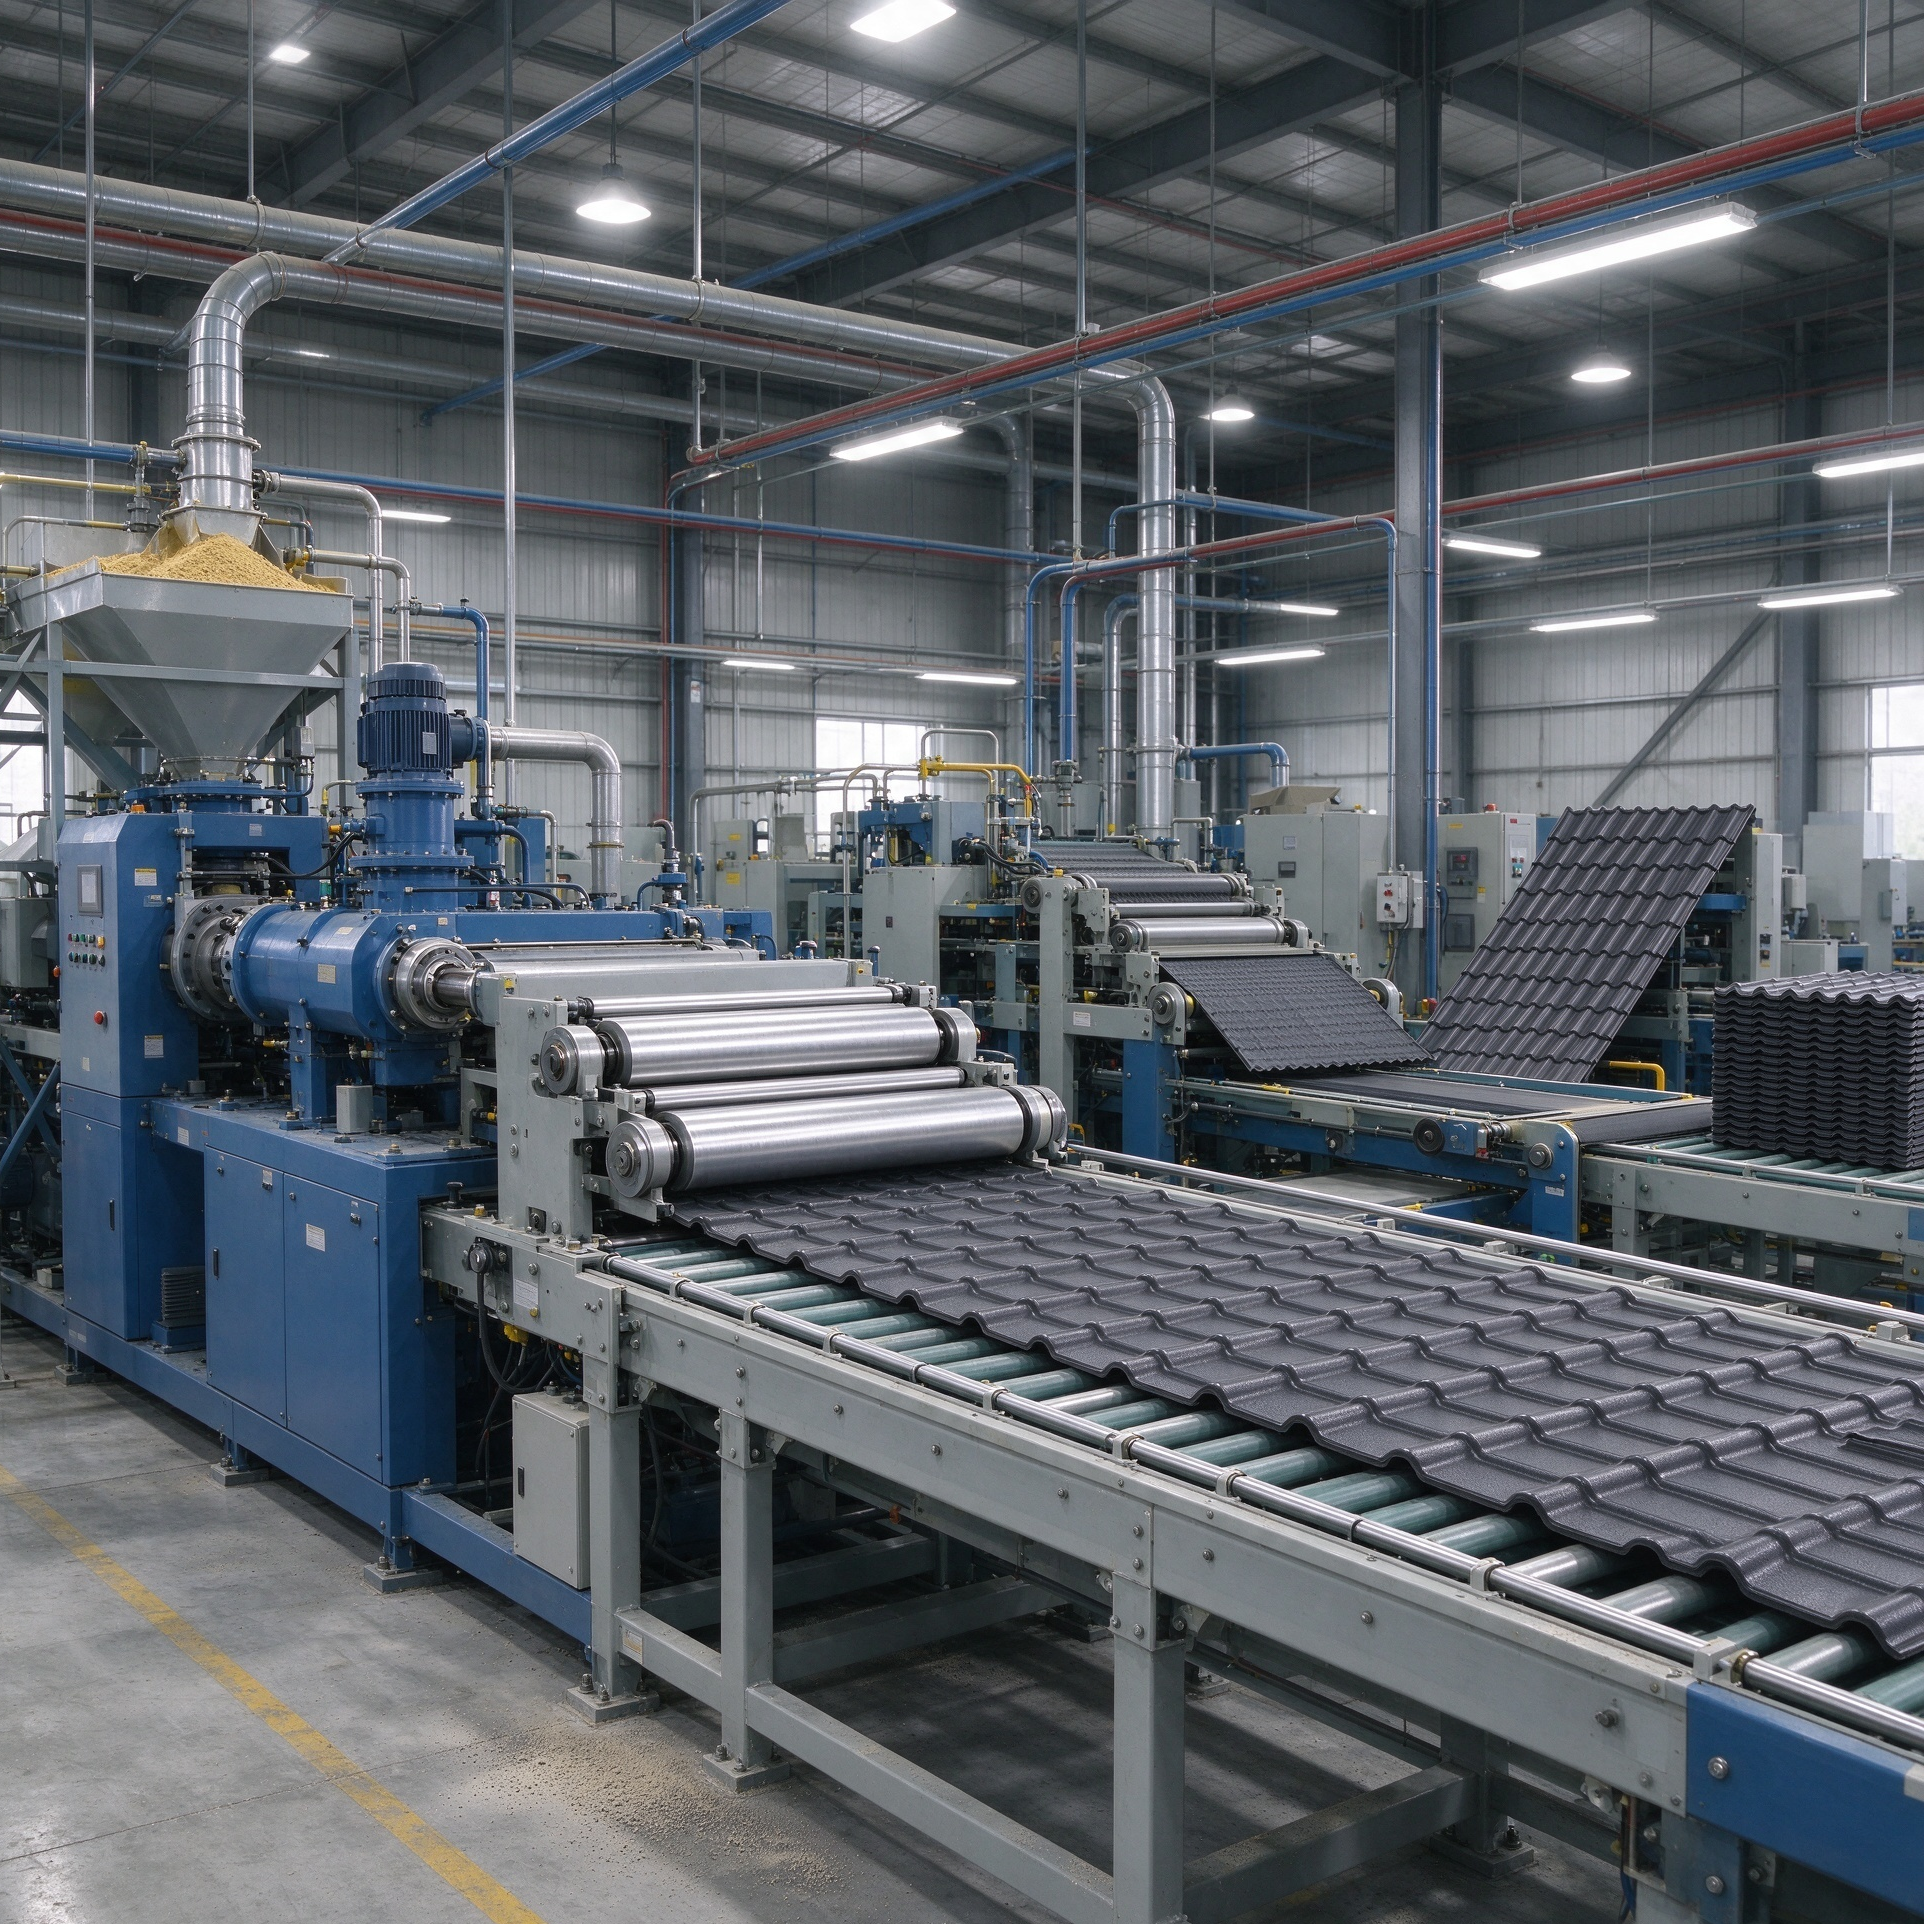
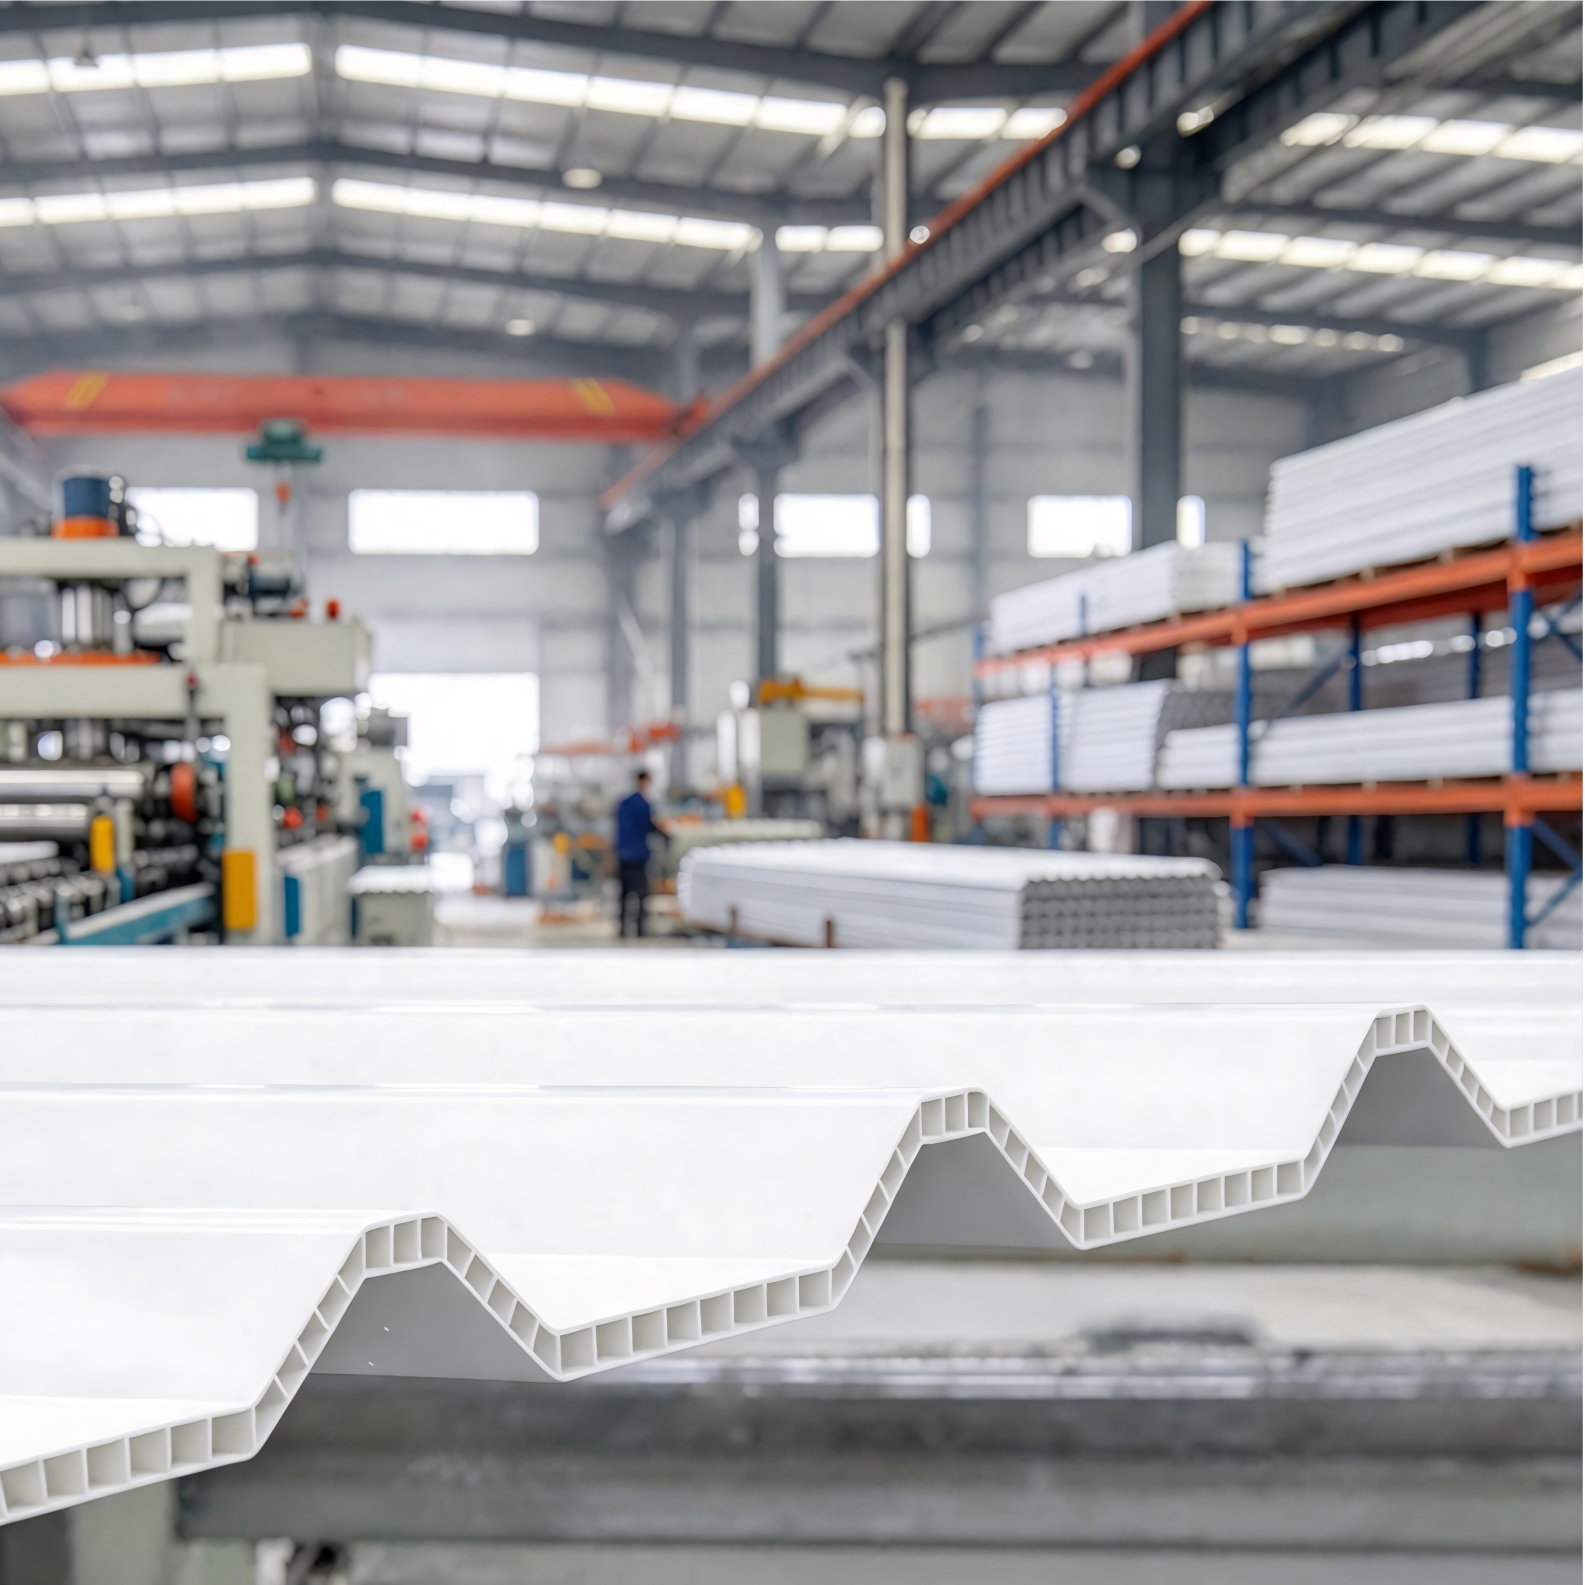
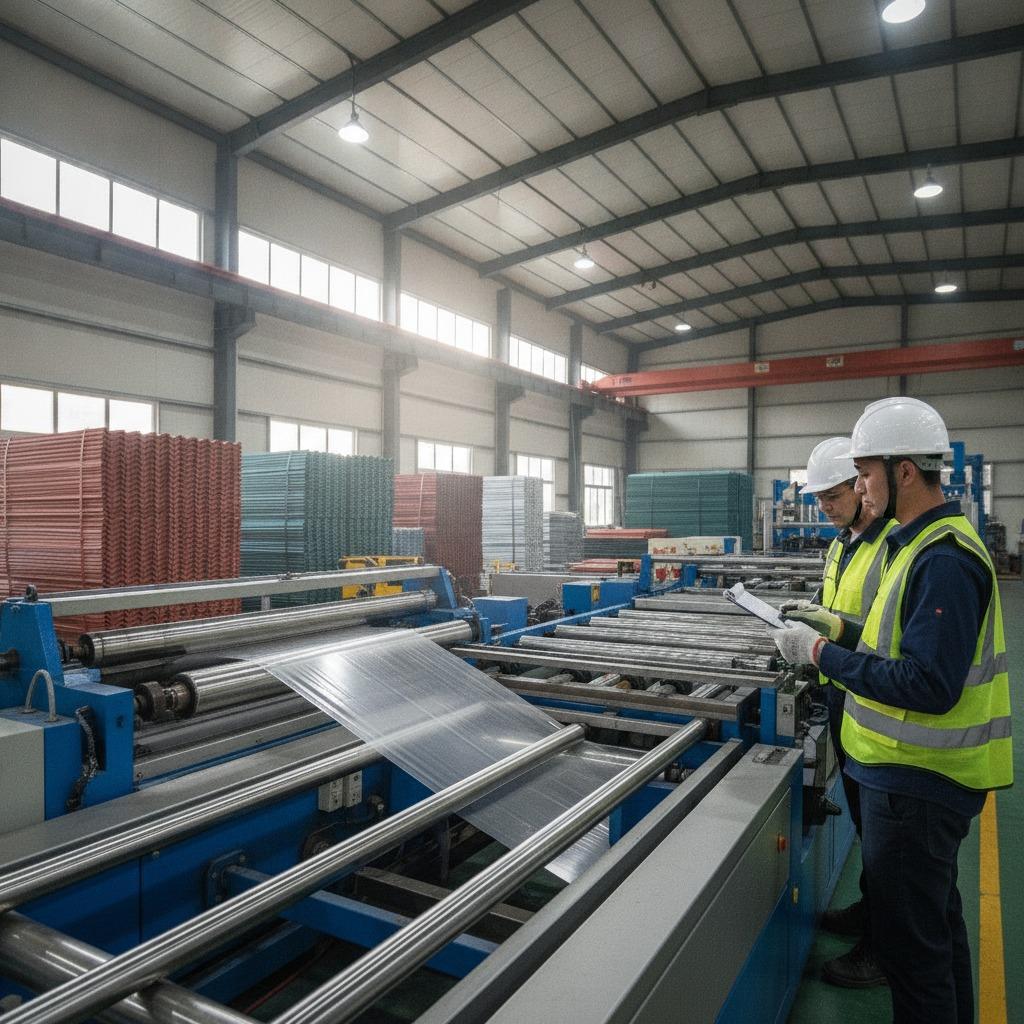
Pénétrez dans une usine d'extrusion de plastique moderne et vous serez immédiatement frappé par le bourdonnement thermique régulier des réchauffeurs multizones et la légère odeur sucrée des polymères chauds sous pression. Des extrudeuses bivis à couple élevé propulsent le composé de vinyle fondu à travers des filières usinées avec précision, alimentant ainsi des moules ondulés calibrés en rubans ambrés continus. Pour les acheteurs industriels, les ingénieurs en structure et les aménageurs agricoles, choisir le bon fabricant de plaques de toiture ondulées en PVC ne se résume pas à acheter des panneaux de plastique au mètre linéaire. Il s'agit d'une protection stratégique contre la corrosion agressive qui réduit les toitures métalliques classiques à un amas de rouille en moins de cinq ans. 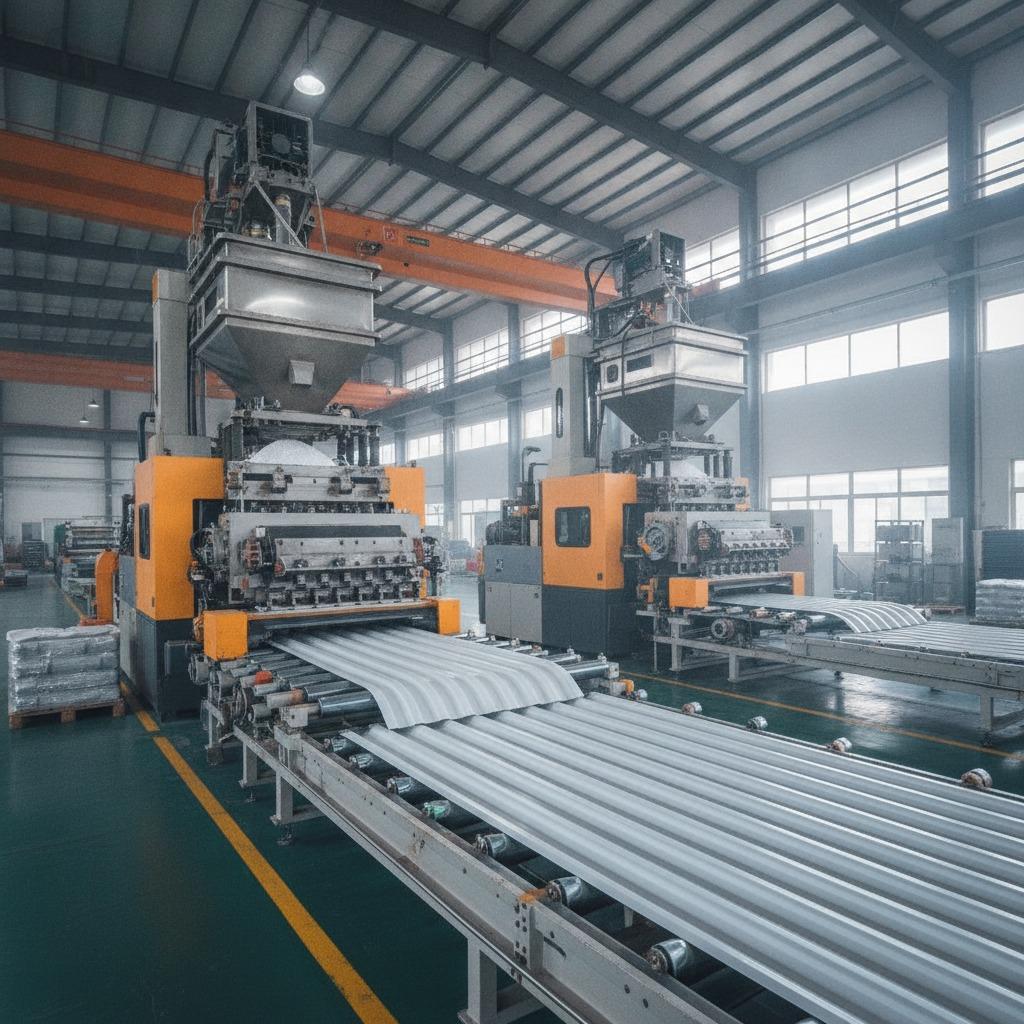
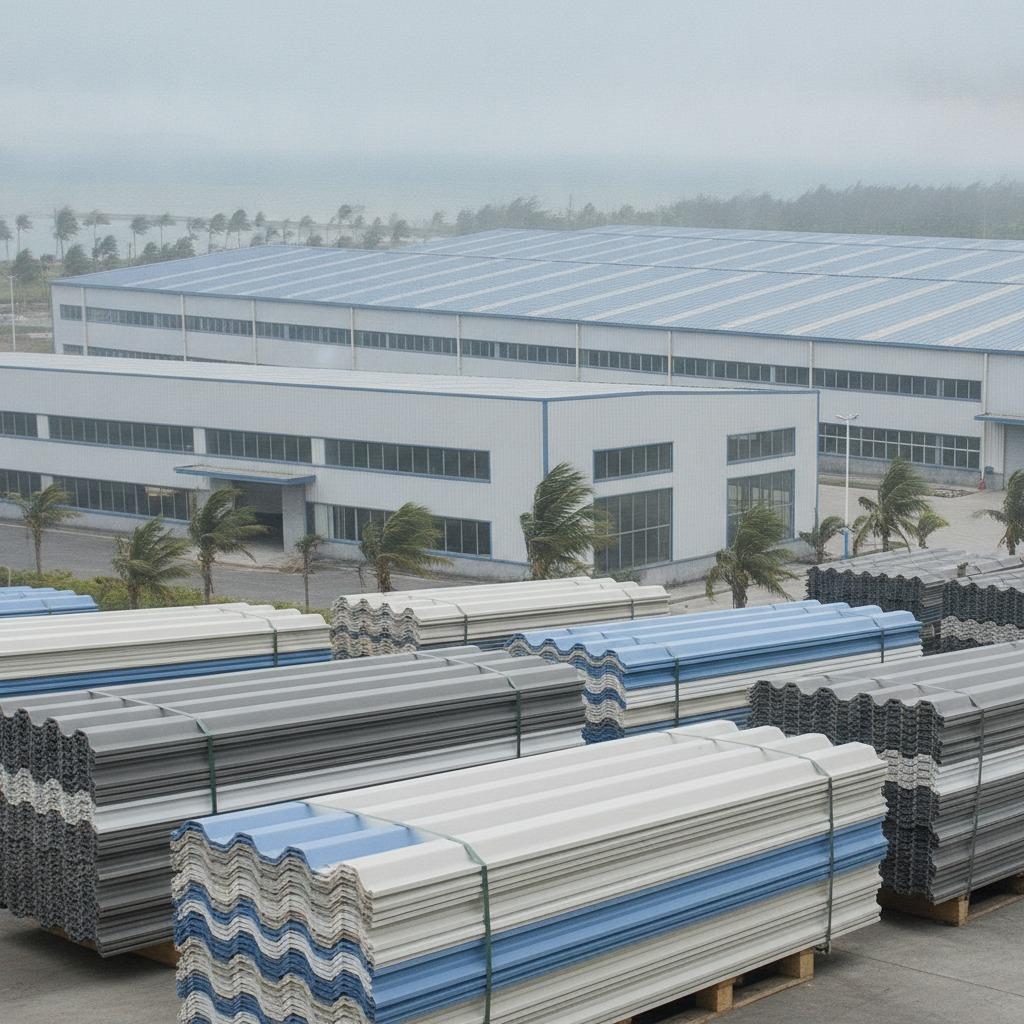
Dans les usines de traitement chimique, les installations de stockage maritime côtières et les bâtiments d'élevage intensif saturés de vapeurs d'ammoniac, les tôles d'acier prélaquées se détériorent rapidement. Un fabricant expérimenté de plaques de toiture en PVC a mis au point une solution qui résiste à l'humidité acide, aux embruns salés et aux gaz sulfureux. Cependant, le marché présente une très grande disparité de qualité, allant des plaques bon marché et crayeuses chargées de craie recyclée aux composites multicouches coextrudés sophistiqués, capables de résister à des décennies d'exposition intense au soleil tropical.
La ligne de co-extrusion : Comprendre les couches d’altération ASA
Le polychlorure de vinyle standard est intrinsèquement rigide et ignifuge, mais le PVC non protégé est sensible à une exposition prolongée aux ultraviolets. Le rayonnement UV solaire rompt progressivement les liaisons chlore de la chaîne polymère, entraînant une photo-oxydation, un jaunissement de surface, des microfissures et, à terme, une fragilisation. C’est pourquoi collaborer avec un fabricant expérimenté de plaques de toiture en PVC certifié ASA est devenu la norme pour la conception des enveloppes extérieures.
Les feuilles hautes performances présentent généralement une architecture de coextrusion multicouche :
- La couche supérieure résistante aux intempéries : un fin placage coextrudé d’acrylonitrile styrène acrylate (ASA). L’ASA remplace le caoutchouc butadiène présent dans l’ABS par un élastomère acrylique, offrant une résistance exceptionnelle à la dégradation par les UV, à la décoloration thermique et à la perte de brillance. Au toucher, une plaque de qualité supérieure présente une surface dense, lisse et satinée, sans aspect gras ni plastique.
- Couche centrale structurelle : PVC rigide composé de modificateurs d’impact spécifiques, d’adjuvants de mise en œuvre et de stabilisants thermiques (principalement des systèmes calcium-zinc remplaçant les anciens stabilisants au plomb). Elle assure la rigidité structurelle, l’absorption des chocs contre la grêle et la résistance au feu.
- Couche d'usure inférieure : une couche de support résistante et imperméable à l'humidité, souvent teintée en blanc ou en gris clair pour améliorer la réflexion de la lumière intérieure dans les vastes entrepôts sans nécessiter d'éclairage artificiel pendant la journée.
Le choix d'un fabricant spécialisé de plaques de toiture en PVC ASA garantit que la liaison entre ces couches est soudée moléculairement dans le bloc d'alimentation avant de sortir de la lèvre d'extrusion plate, empêchant ainsi le délaminage intercouche lorsque la plaque se dilate et se contracte sur des variations diurnes de 40 °C.
Formulations de matières premières : Le piège caché des agents de remplissage
Lors de l'évaluation des devis, les équipes d'approvisionnement sont souvent déconcertées par les écarts de prix importants entre les fournisseurs pour des panneaux d'épaisseur identique. L'explication réside presque toujours dans la composition du produit, et plus précisément dans le rapport résine/carbonate de calcium (CaCO3).
Le carbonate de calcium remplit une fonction légitime dans la formulation des composés : il améliore la stabilité dimensionnelle, le transfert de chaleur lors du refroidissement par extrusion et contrôle la viscosité du polymère fondu. Cependant, certaines usines peu scrupuleuses utilisent du calcaire broyé bon marché comme charge de lestage pour réduire les coûts. Lorsque la charge de charge dépasse des seuils raisonnables — souvent plus de 30 % en poids —, les propriétés physiques se dégradent brutalement. La plaque devient dense, lourde et extrêmement cassante.
Un fabricant réputé de plaques de toiture en PVC respecte des tolérances de composition strictes, utilisant généralement des charges de remplissage inférieures à 15 % ou 20 % pour les qualités structurelles extérieures. On peut souvent détecter sur place les plaques surchargées : lorsqu’on les plie sur le flanc ondulé à température ambiante, elles se cassent net, présentant un bord sec et crayeux, au lieu de se déformer en douceur sous la tension.
Ingénierie des profilés : équilibrer la résistance à la portée et le drainage
Les géométries ondulées et trapézoïdales des tôles ne sont pas de simples choix esthétiques ; elles déterminent le comportement de la toiture sous l’effet du vent et des eaux de ruissellement liées à la mousson. Un fabricant compétent de toitures en PVC certifiées ASA sait trouver le juste équilibre entre la profondeur du profil et la rigidité en flexion des panneaux.
Les ondulations sinusoïdales répartissent uniformément les contraintes de flexion et se nettoient plus facilement sous l'effet de la pluie, ce qui les rend populaires pour les abris agricoles et les murs d'enceinte. À l'inverse, les profils à nervures trapézoïdales profondes — souvent caractérisées par des nervures de 25 à 38 mm de hauteur — présentent des moments d'inertie nettement supérieurs. Ces profils plus hauts permettent d'augmenter les portées entre les pannes métalliques sans provoquer de fléchissement disgracieux en milieu de portée sous l'effet des charges permanentes ou de l'adoucissement solaire.
Il est important de noter que le PVC possède un coefficient de dilatation thermique relativement élevé (environ 0,07 mm/(m·°C)), soit trois à quatre fois celui de l'acier au carbone. Un profil ondulé bien conçu permet cette dilatation latérale au niveau des crêtes des vagues, à condition que vos équipes d'installation pré-percent des trous de fixation surdimensionnés plutôt que de visser directement des vis autoperceuses dans les crêtes.
Principaux points de contrôle lors des audits d'usine
Avant d'attribuer un contrat d'approvisionnement à grand volume, une visite de l'atelier de production ou la commande d'une inspection d'usine par un tiers permet de déterminer si l'usine est véritablement un fabricant d'équipements techniques ou simplement un fabricant de panneaux à bas coût.
Inspectez la ligne de refroidissement en aval : les moules d’ondulation sont-ils refroidis par des circuits d’eau de précision, ou les tôles sont-elles refroidies de manière irrégulière par des bains d’eau à l’air libre, ce qui induit des contraintes internes dues au gel ? Examinez les faces de coupe transversales. Une tôle extrudée de haute qualité présente une section transversale uniforme et homogène, avec une épaisseur de paroi parfaitement régulière sur toute la surface, crête et creux compris. Si le sommet de l’ondulation est visiblement plus fin que les creux, la barre de restriction interne de la filière d’extrusion est mal réglée, ce qui rend les crêtes vulnérables à une perforation prématurée ou à une rupture par impact.
Demandez aux techniciens de laboratoire de vous faire une démonstration de leur test d'impact par chute de fléchette et de leurs étuves de retrait thermique. Un fournisseur fiable devrait accepter de plonger des échantillons de panneaux dans de l'huile à 150 °C ou dans de l'air chaud circulant afin de mesurer le retrait longitudinal ; si l'échantillon se courbe excessivement ou se rétracte au-delà des tolérances standard (généralement inférieures à 2 ou 3 %), cela signifie que les contraintes d'orientation accumulées lors de l'étirage n'ont jamais été correctement relâchées.
Conseils pratiques à l'acheteur et guide du prescripteur
Lors de la rédaction des spécifications, évitez les demandes génériques de « feuilles de plastique ondulées ». Précisez l'épaisseur nominale exacte (généralement 2,0 mm, 2,5 mm ou 3,0 mm pour les enveloppes industrielles robustes), spécifiez une couche de recouvrement ASA vierge d'une épaisseur mesurable (souvent 50 microns ou plus pour une résistance des couleurs de 10 à 20 ans) et exigez des stabilisateurs UV adaptés à la zone d'ensoleillement spécifique de votre site.
De plus, tenez compte des accessoires compatibles. Même la meilleure tôle coextrudée ne tiendra pas si elle est associée à des vis en acier au carbone brut ou à des rondelles d'étanchéité EPDM bon marché qui se fragilisent en six mois. Utilisez toujours des vis autotaraudeuses de couleur assortie, équipées de capuchons étanches à large collerette fabriqués dans des matériaux identiques stabilisés aux UV.
Foire aux questions
Comment se comportent les plaques ondulées en PVC lors d'un incendie commercial ?
Le PVC rigide non plastifié est naturellement auto-extinguible grâce à sa forte teneur en chlore. Il est généralement classé B1 ou équivalent en termes de propagation des flammes lors des tests standard, ce qui signifie qu'il cesse de brûler une fois la source d'inflammation retirée. Contrairement aux panneaux en fibre de verre (PRV) qui peuvent brûler vigoureusement ou aux polycarbonates qui laissent s'écouler des gouttelettes enflammées, le PVC rigide de qualité se carbonise.
Les plaques de PVC peuvent-elles remplacer le métal sur les toits à faible pente ?
C'est possible, mais les limites de pente sont importantes. Si les terrasses métalliques à joints debout peuvent parfois accepter des pentes de 2 ou 3 degrés, les terrasses en PVC ondulé exigent généralement une pente minimale de 1:10 (environ 6 degrés) ou plus. Les pentes trop faibles risquent de provoquer la stagnation de l'eau dans les creux lors de fortes averses, ce qui accélère l'accumulation de saletés et augmente le risque d'infiltration d'eau par les joints de recouvrement.
Est-il sans danger de marcher directement sur des panneaux ondulés en PVC lors des opérations de maintenance ?
Non. Quelle que soit l'épaisseur ou la conception des nervures, les charges ponctuelles exercées par les chaussures concentrent dangereusement les contraintes sur la crête des vagues. Il est impératif d'utiliser des planches de travail ou des échelles passant au-dessus d'au moins deux supports de pannes lors du nettoyage, du débourrage des gouttières ou de l'entretien des équipements solaires.
Si votre prochain projet implique des environnements intérieurs difficiles et chimiquement corrosifs ou une exposition au sel côtier où les tôles galvanisées se détériorent régulièrement, contactez une équipe commerciale d'ingénierie expérimentée pour demander des échantillons de coupe transversale, des données sur la résistance aux intempéries et la tenue des couleurs, ainsi que des tableaux de charge de profil adaptés à votre réseau de pannes.