为沿海仓库、化肥厂或畜牧场选择波纹或合成西班牙式屋顶瓦片,关键在于如何应对腐蚀问题。镀锌板五年内就会生锈,纤维水泥板在热循环作用下容易开裂,而聚合物板材则提供了一种耐用的替代方案。然而,要找到一家合格的ASA认证PVC屋顶瓦片制造商,仅仅依靠精美的产品目录样品是远远不够的。能够抵御数十年亚热带地区强烈紫外线辐射的瓦片,与那些在24个月内就脆化或褪色的瓦片之间的差距,几乎总是可以追溯到共挤出工艺的严格控制和树脂的纯度。
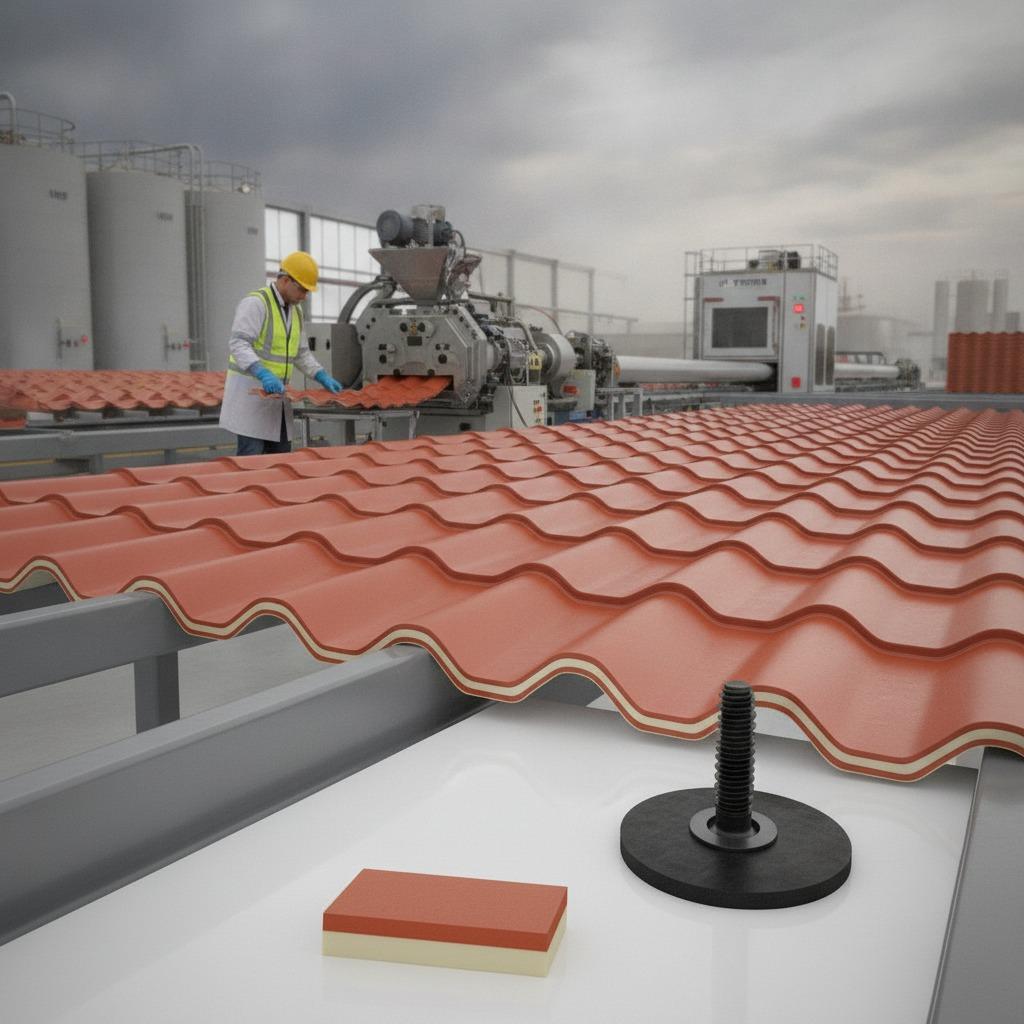
共挤出ASA表面化学性质为何如此重要
聚氯乙烯本身具有刚性、阻燃性和结构稳定性,前提是配方中添加了合适的抗冲击改性剂。其致命缺陷是光化降解:裸露的聚氯乙烯暴露于强烈的紫外线下会逐渐发生脱氯化氢反应,变得易碎、变色且容易产生微裂纹。为了解决这个问题,业界依赖于丙烯腈-苯乙烯-丙烯酸酯(ASA)封盖。
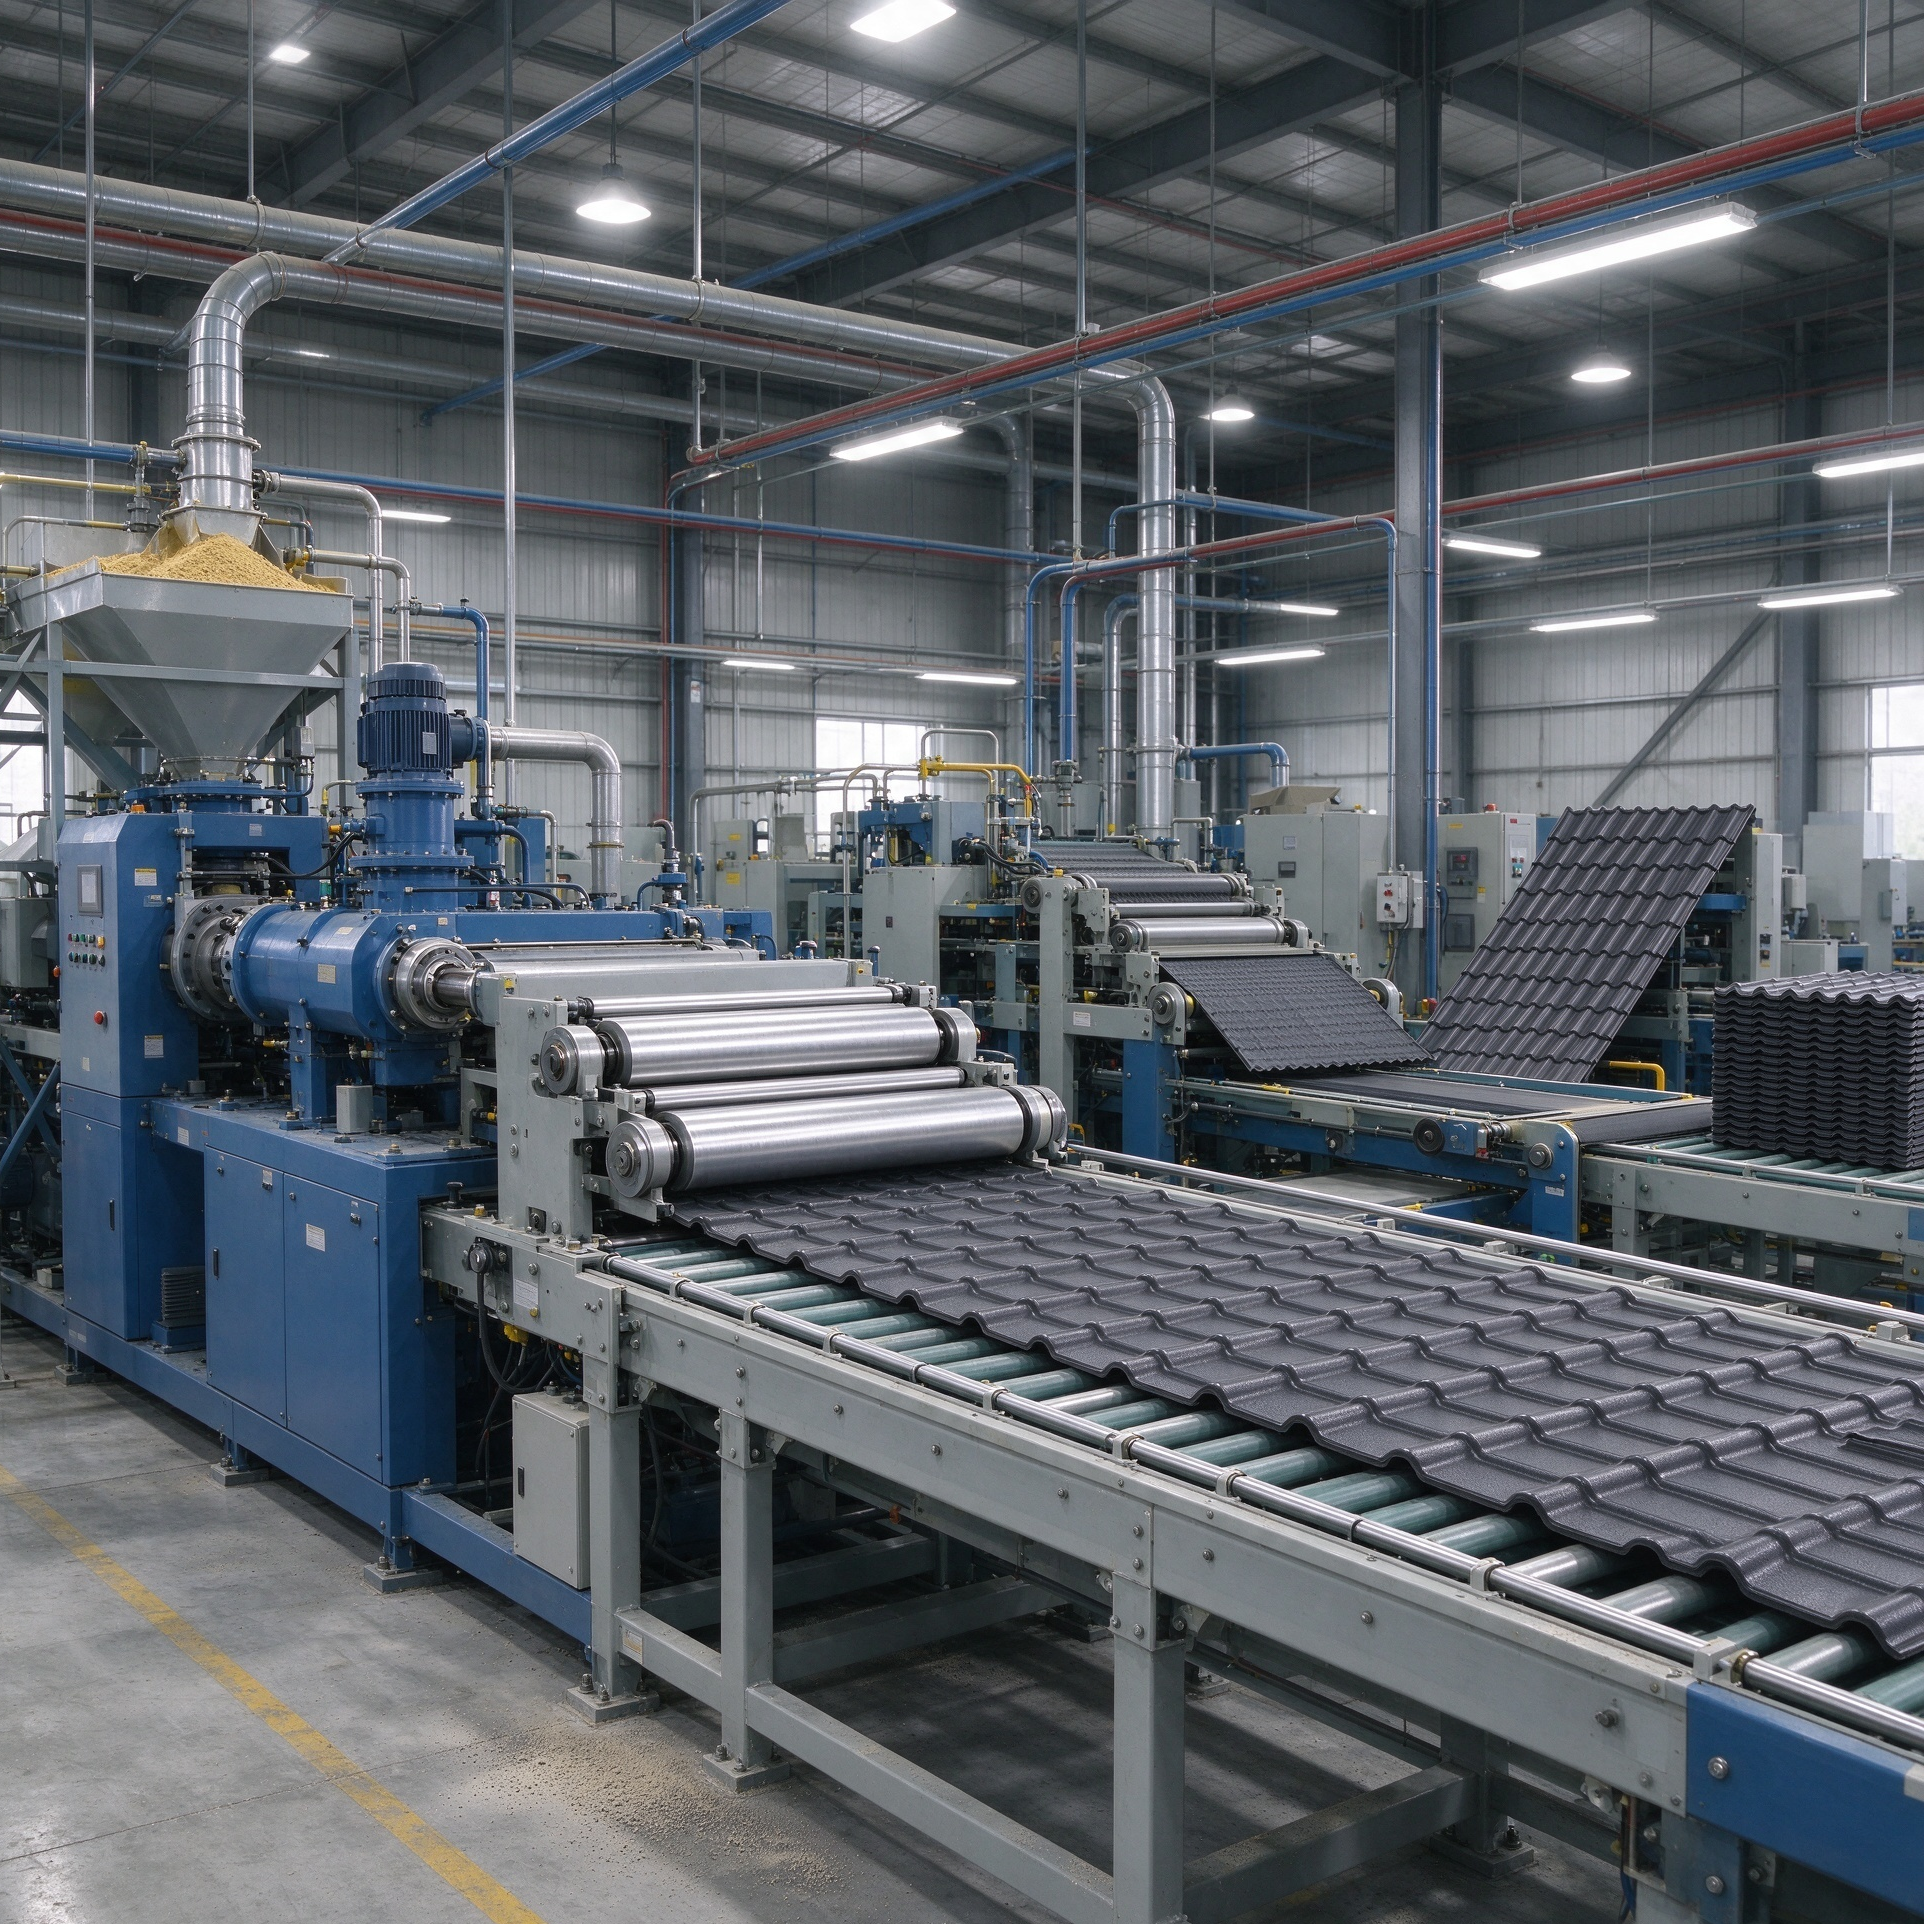
ASA是一种工程三元共聚物,其中丙烯酸酯弹性体取代了ABS中的丁二烯橡胶。这使其耐大气老化性能是标准苯乙烯聚合物的十倍。选择PVC屋顶瓦制造商时,首要的工程问题在于这两层材料的粘合方式。一条经过适当调校的多层共挤出生产线可以将熔融的ASA表层直接熔合到改性PVC芯材上,无需使用粘合剂。如果制造商的模头温度不稳定或共挤出机进料块的用料不足,则表层厚度可能从边缘的0.05毫米到波纹顶部的0.2毫米不等。在紫外线强度高的地区,任何低于0.15毫米的厚度通常都无法达到承诺的15至30年的设计使用寿命。
评估工厂车间的生产标准
工业采购人员在参观挤出工厂时,不应只关注整齐的堆垛线,而应直接前往物料筒仓和配料间。配方比型材形状更能决定实际的结构性能。
- 原生树脂与再生树脂比例:虽然边缘饰条的内部回收利用是标准做法,但一些不法供应商会大量使用消费后废料来增加芯材的用量。过量的再生树脂会降低抗冲击强度,导致板材在大风或冰雹作用下破碎。
- 碳酸钙 (CaCO3) 添加量:碳酸钙是一种必要的加工助剂和功能性填料,而且价格低廉。可靠的PVC屋顶材料制造商会将灰分/填料含量控制在15%至25%(重量比)之间。如果一些混料商为了降低成本而将填料含量提高到35%以上,瓦片就会失去抗拉弹性,在冬季安装过程中容易碎裂。
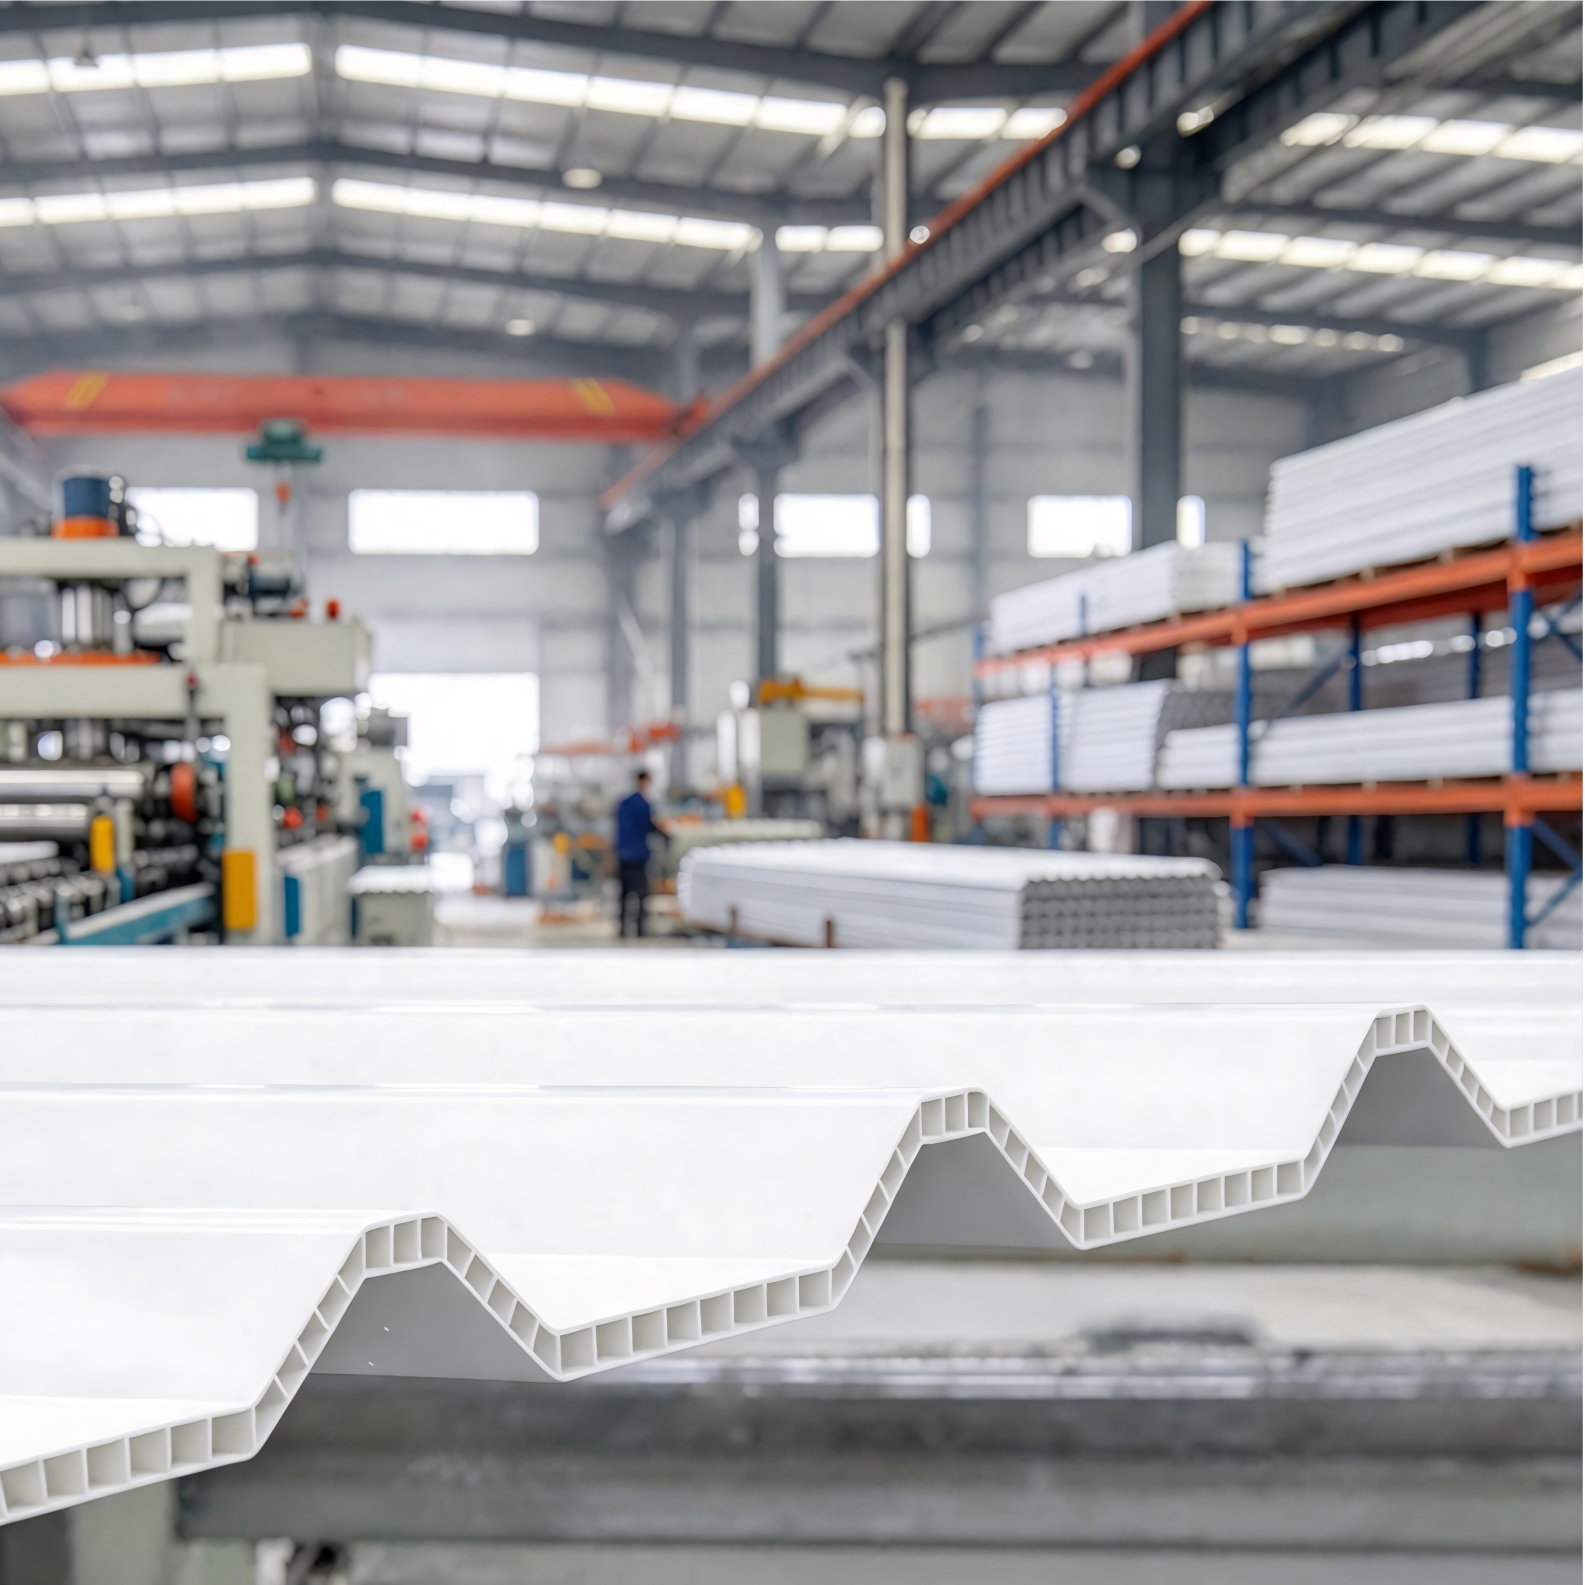
- 模头和模具维护:宽幅型材(有效宽度通常为 880 毫米至 1050 毫米)壁厚均匀需要精密模具。注意纵向壁厚变化或型材加强筋上的应力痕迹。
聚合物屋面材料采购中常见的采购陷阱
采购团队常犯的一个错误是接受未经认证的国内检测机构提供的通用实验室报告。如果测试样品采用的是0.25毫米厚的全新ASA表皮,而实际运输的集装箱却采用的是0.08毫米厚、涂有无品牌颜料的表皮,那么加速QUV老化测试数据就毫无意义。
另一个容易被忽视的盲点是热膨胀管理。PVC 的热膨胀系数约为 6–8 × 10⁻⁵ /°C,远高于钢材。经验丰富的PVC 屋面材料制造商不会仅仅向您出售板材,还会提供专为热胀冷缩设计的工程配件。紧固件必须具备超大的预钻孔规格、自定心垫圈以及不会硫化到瓦片表面的紫外线稳定型 EPDM 密封垫。如果某厂家声称其板材无需考虑热膨胀系数即可直接用螺丝固定在檩条上,请立即更换供应商。
下达采购订单前需明确的关键技术参数
为了确保竞争供应商处于同一起跑线上,请在询价单 (RFQ) 中设置严格的技术限制,而不是提出宽泛的商业要求:
- ASA 表面层厚度:指定连续最小厚度(例如,通过光学显微镜测量≥0.15 毫米或0.20 毫米)。
- 颜料等级:要求使用高级无机颜料(例如浅色调的金红石型二氧化钛或深陶土色和木炭色的陶瓷混合金属氧化物),以防止过早粉化和色调变化。
- 弯曲和冲击保持率:要求最低抗冲击性指标(例如,在 0°C 下进行落镖冲击测试,无裂纹扩展)。
- 檩条间距规格:验证指定跨度的荷载额定值(通常为 660 毫米至 800 毫米中心距,具体取决于板材轮廓和预期的雪或风的抬升)。
常见问题解答
ASA PVC 地砖能否替代化学品储存仓库中的波纹金属板?
是的,在这些环境中,它们通常是首选材料。强酸性或强碱性排放物会剥落镀锌层或腐蚀预涂钢板,但不会影响硬质PVC。主要限制因素是工作温度:标准配方在接近70°C时会软化,因此环境温度高或窑炉排气未隔热的场所需要进行专门的通风设计。
如何在不使用破坏性实验设备的情况下验证 ASA 层厚度?
快速现场检查方法是使用带有集成标尺的便携式 100 倍数字显微镜观察横切边缘。由于纯 ASA 的半透明度和纹理与下方填充较多的 PVC 芯材略有不同,因此在校准的侧光照射下通常可以观察到分界线。
工业用ASA PVC屋顶的典型保修标准是什么?
大多数一级供应商提供分级质保:通常为 20 至 30 年的防穿孔和防水质保,另加 10 年的色差限制(通常在标准户外暴露条件下 ΔE ≤ 5)。务必确保质保条款明确列明 ASA 树脂和色母粒的聚合物供应商。
迈出下一步
在发出下一批批量采购订单之前,请供应商提供直接从动态挤出机切割的生产运行样品,而不是手工浇铸的原型。务必让供应商在销售合同中以书面形式确认其聚合物熔体流动速率、填料灰分含量和ASA厚度控制公差。