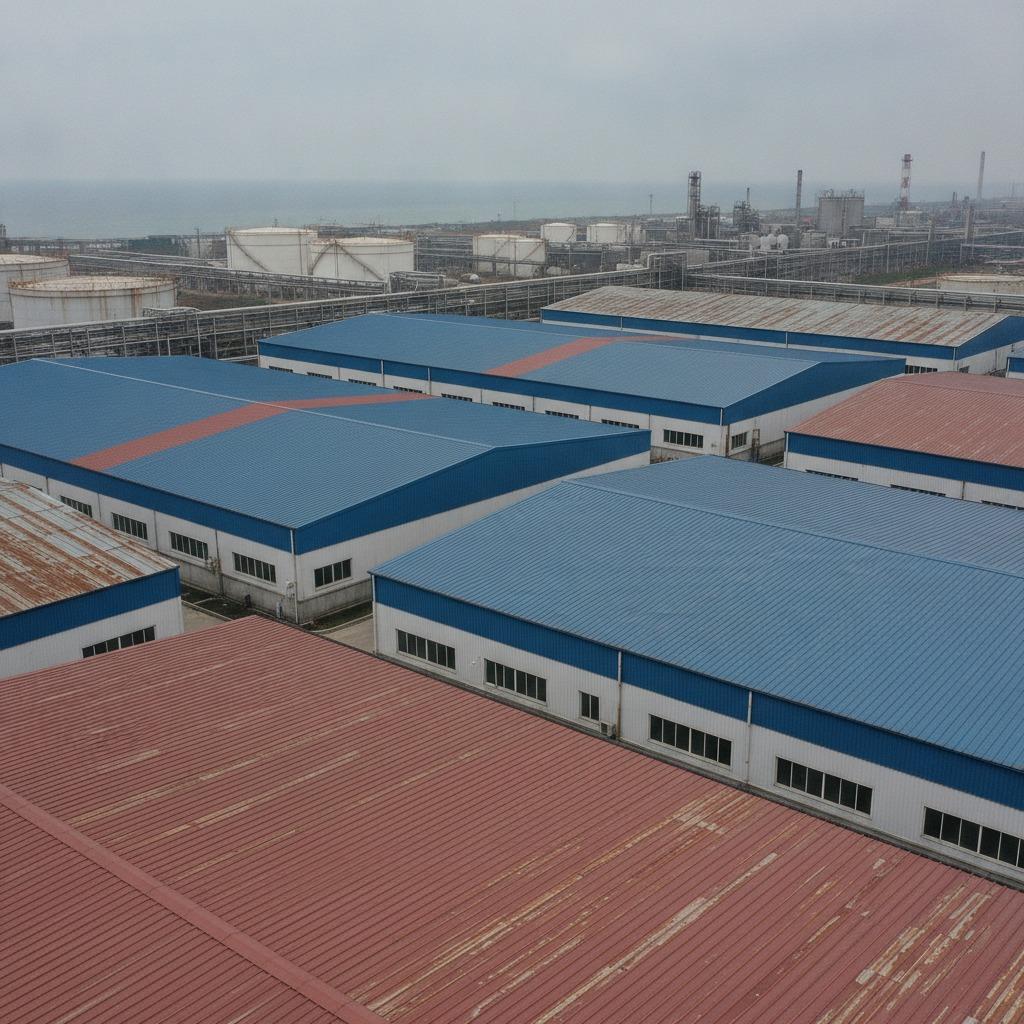
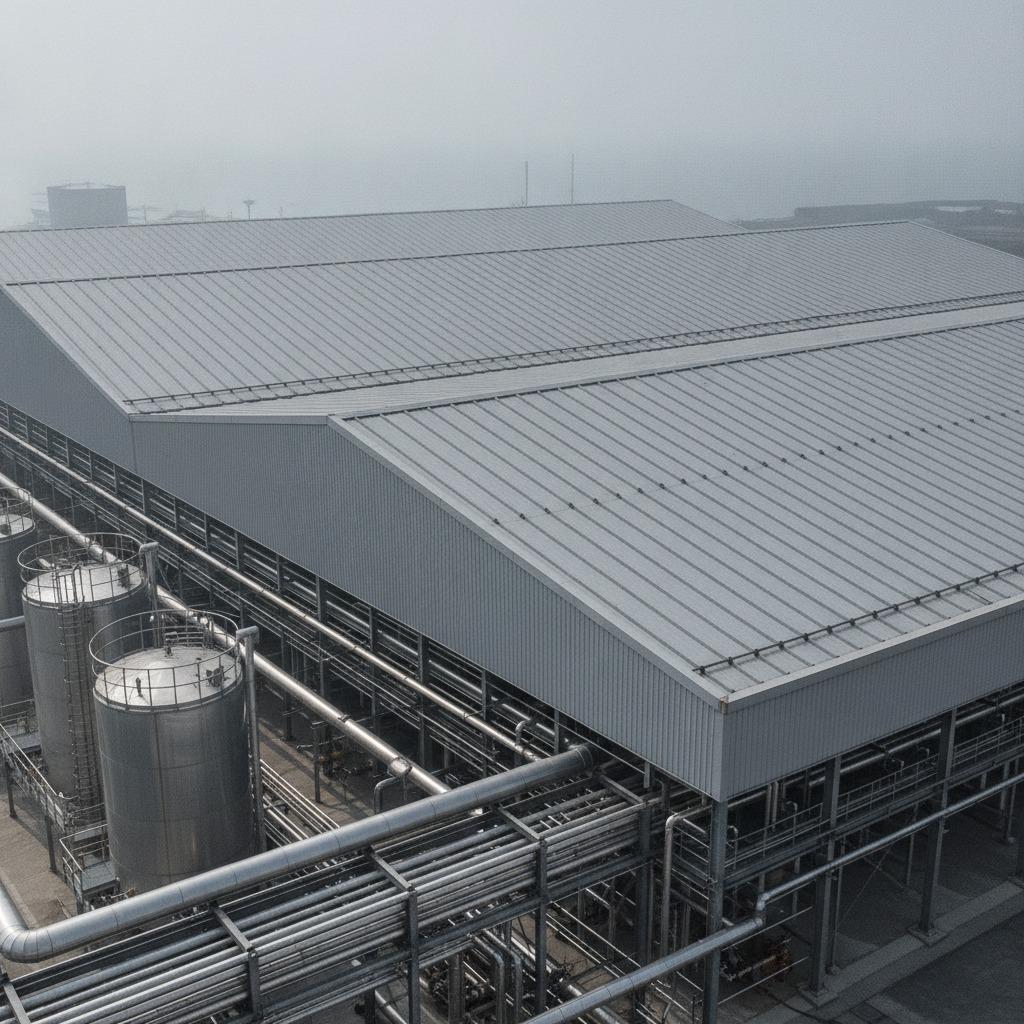
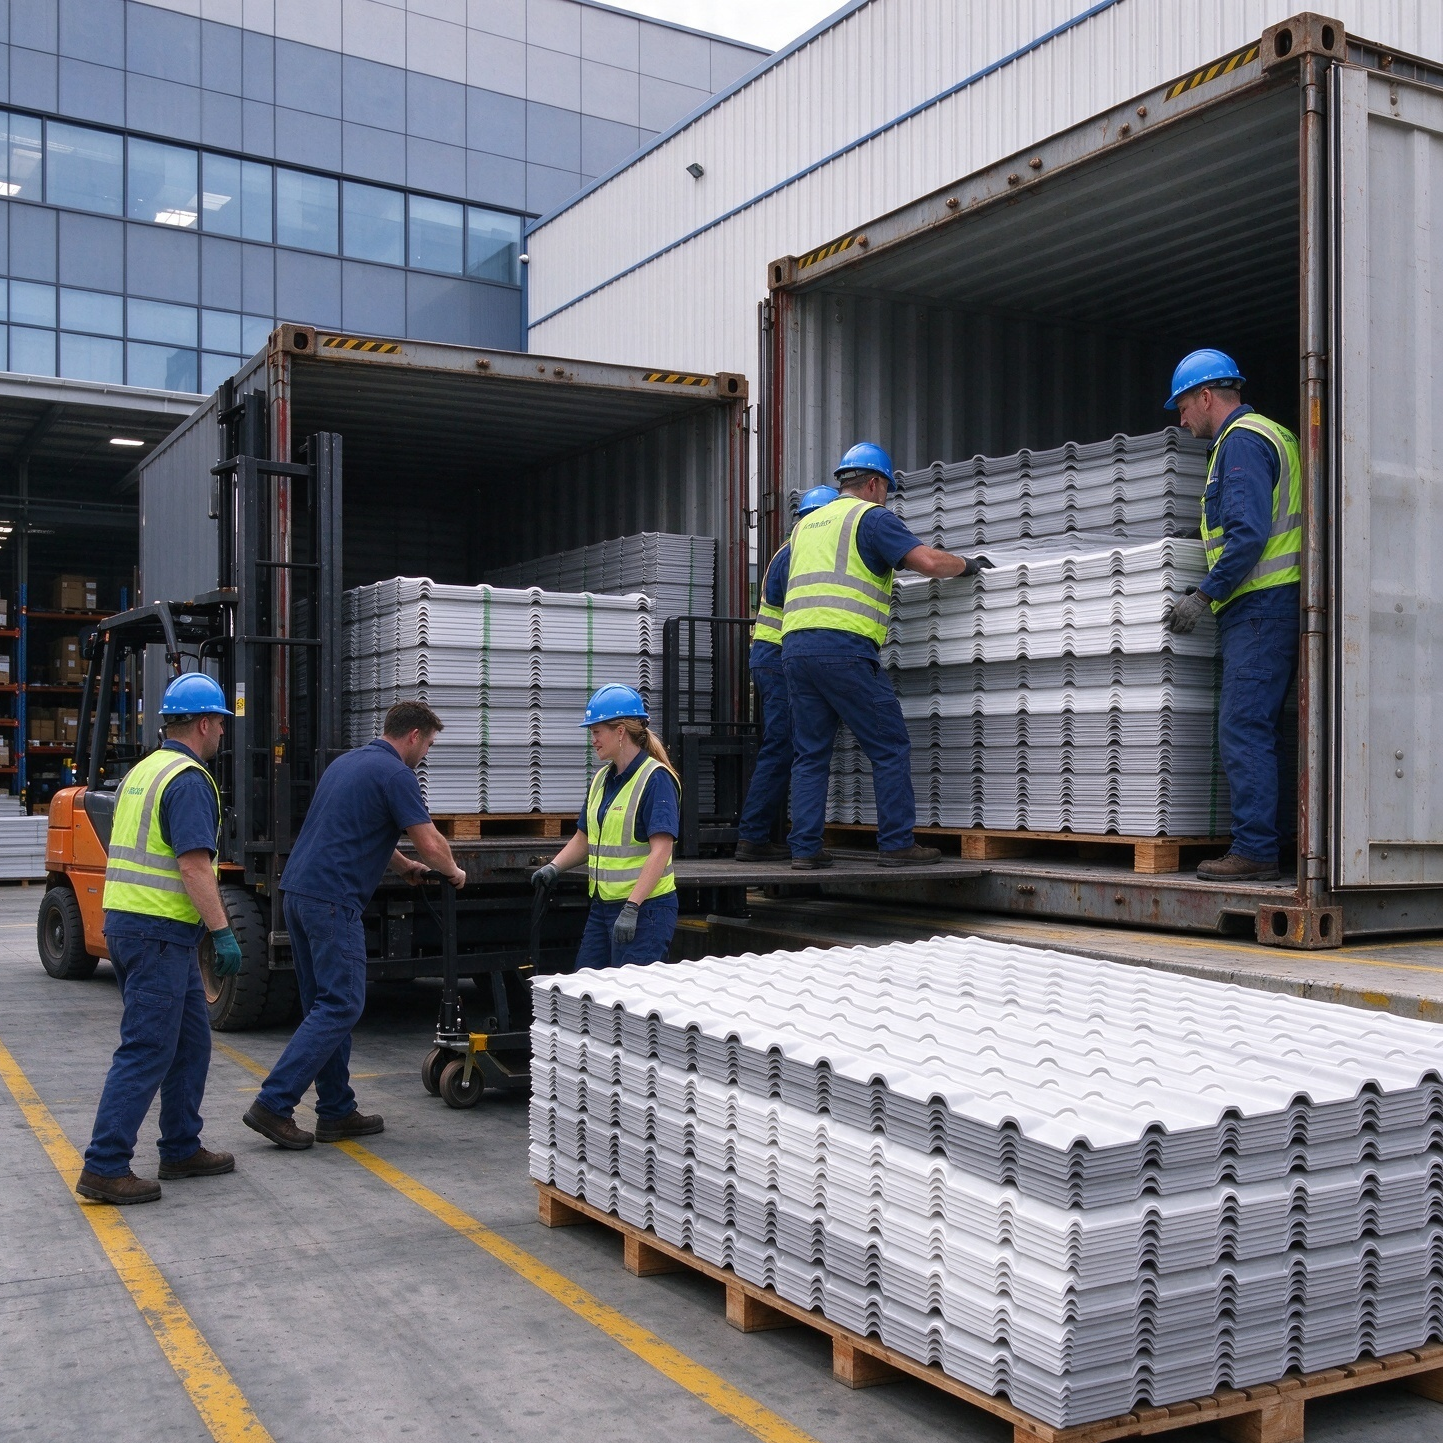
Après cinq ans d'exploitation, il suffit de visiter un dépôt de produits chimiques ou un entrepôt d'engrais en bord de mer pour constater les faiblesses des toitures traditionnelles : taches de rouille importantes, trous de fixations obstrués par la corrosion et revêtements décollés. Là où la salinité marine et les vapeurs industrielles rongent le métal galvanisé en quelques saisons seulement, les ingénieurs se tournent de plus en plus vers l'extrusion de polymères. Choisir un fabricant fiable de tuiles en résine synthétique PVC n'est pas un simple achat ; c'est une protection essentielle contre la corrosion structurelle et les interruptions de production coûteuses.
L'architecture de la co-extrusion : l'ASA rencontre le PVC
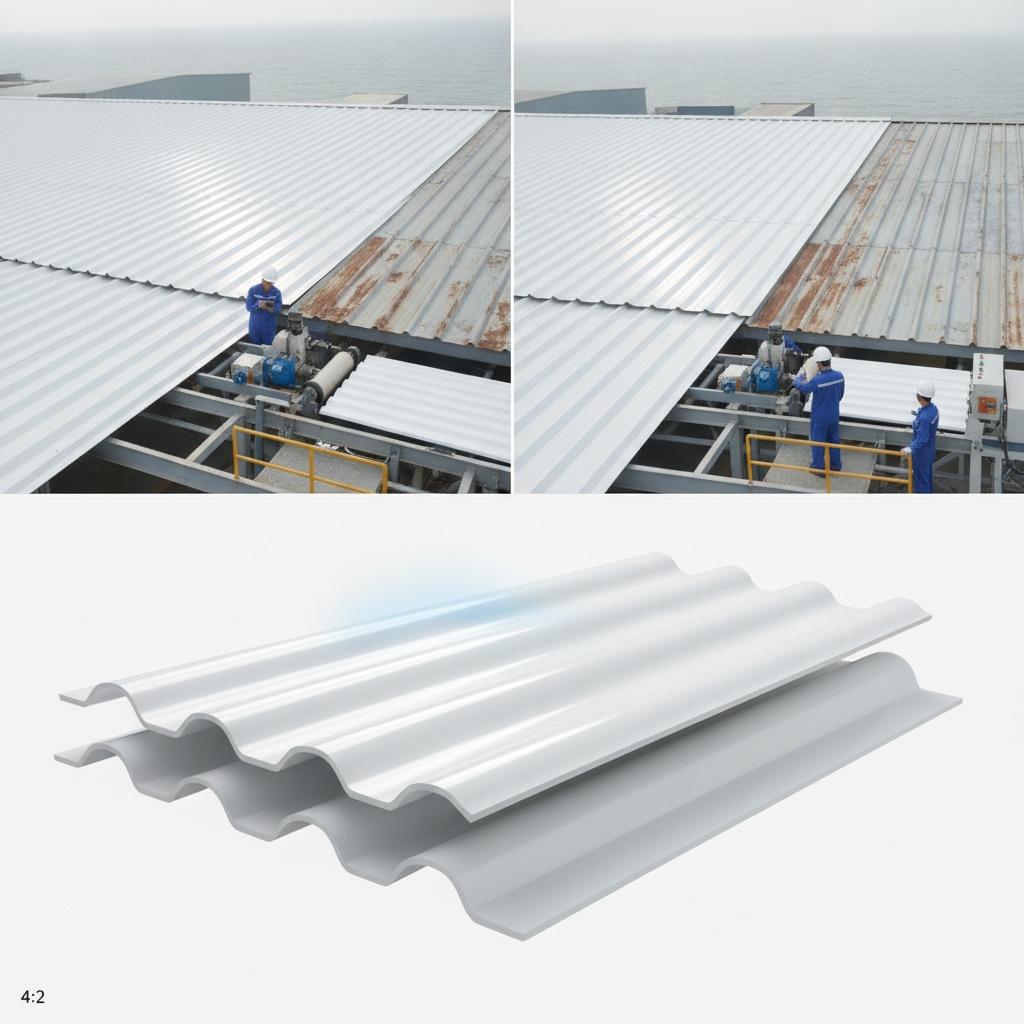
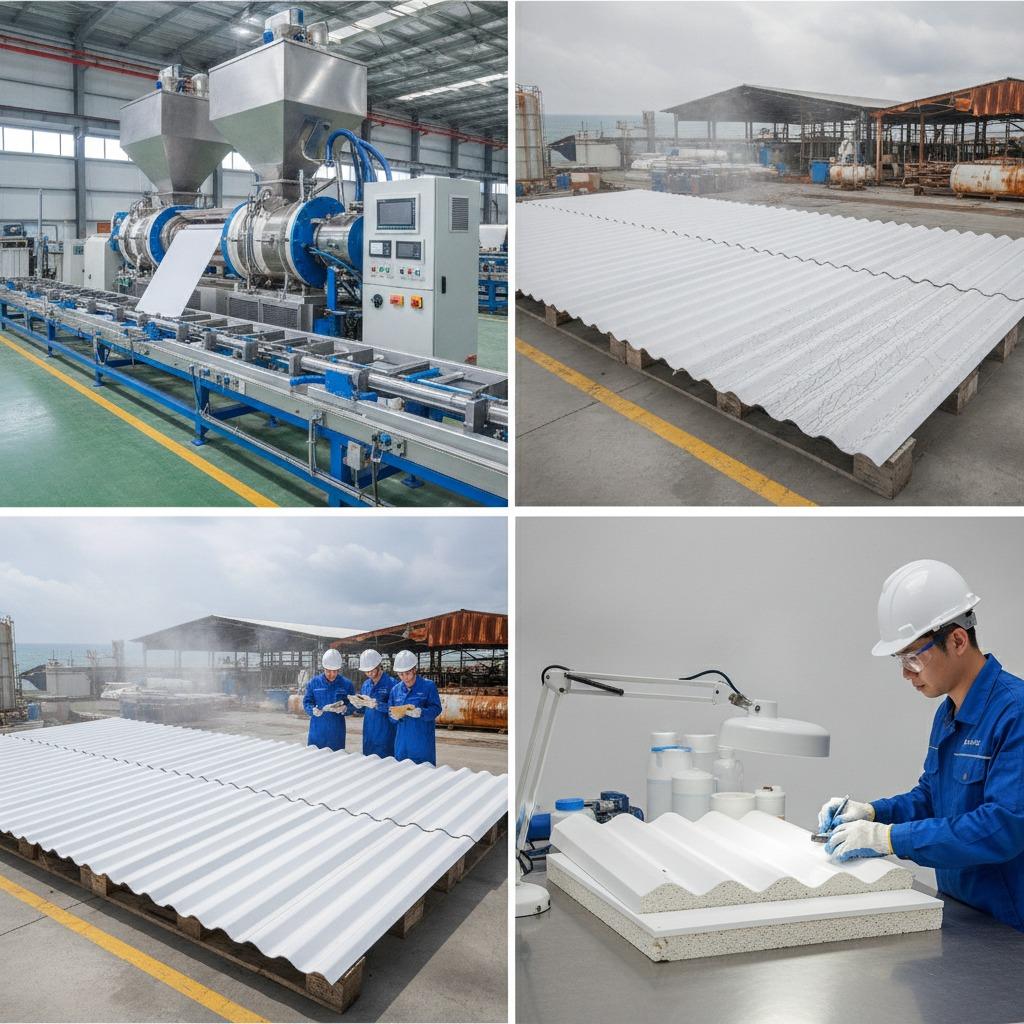
Pour évaluer objectivement ces tuiles, il faut examiner leur section transversale au microscope. Les toitures composites haute performance sont rarement constituées d'une plaque de plastique homogène. Elles reposent plutôt sur une coextrusion multicouche où différentes formulations de polymères se lient sous l'effet de la chaleur et de la pression au niveau de la filière d'extrusion.
La couche extérieure exposée aux intempéries, d'une épaisseur généralement comprise entre 0,15 mm et 0,25 mm, est composée d'acrylonitrile styrène acrylate (ASA). Lorsqu'elle provient d'un fabricant compétent de tuiles en résine synthétique ASA , cette couche extérieure forme une barrière imperméable. L'ASA présente une résistance intrinsèquement élevée à la dégradation par les ultraviolets solaires ; sa matrice terpolymère préserve la saturation des pigments et résiste aux microfissures superficielles qui ternissent et blanchissent les plastiques ordinaires en seulement deux étés. Sous cette barrière décorative se trouve la structure porteuse : une âme en polychlorure de vinyle (PVC) modifié, souvent enrichie de modificateurs d'impact spécifiques, d'agents moussants pour l'isolation thermique et de stabilisateurs qui garantissent la rigidité de la toiture, même sur de grandes portées de pannes, sans risque de déformation sous la chaleur de midi.
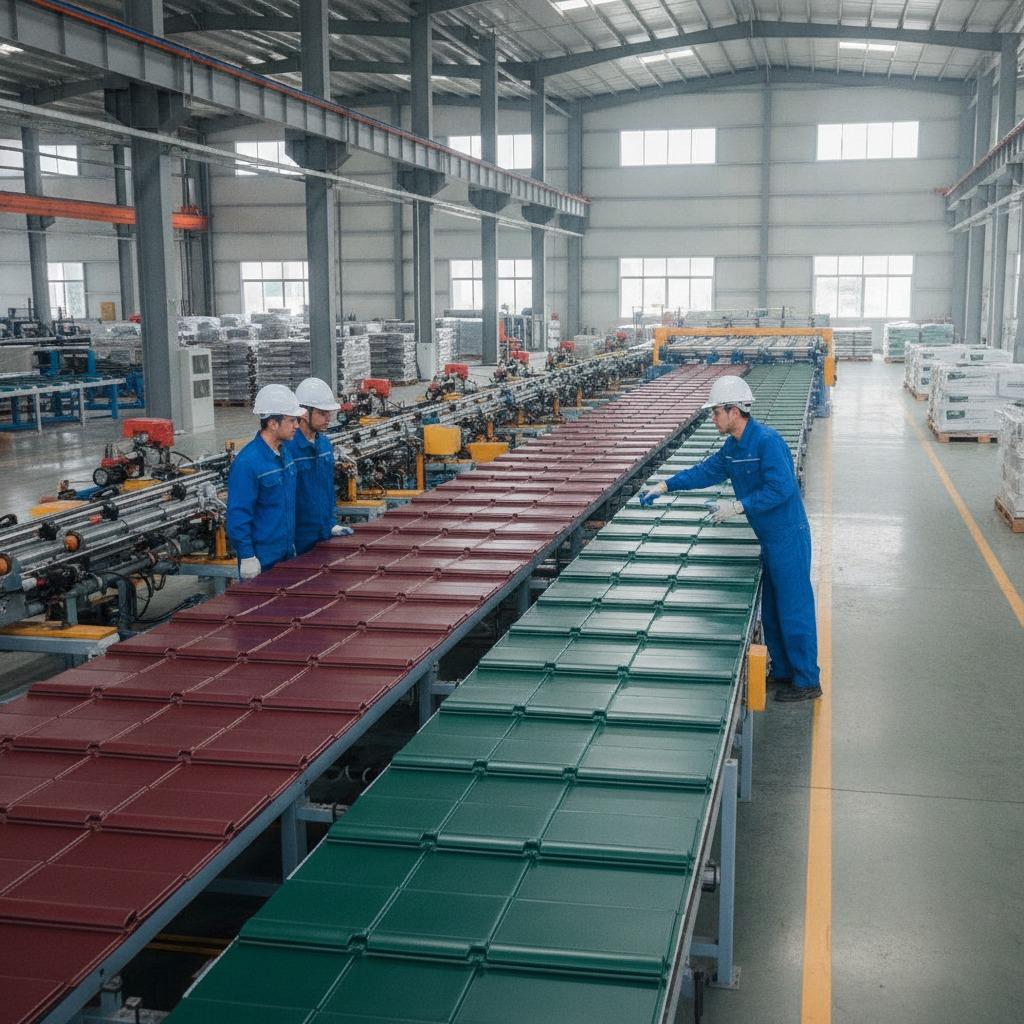
Dans les coulisses de l'usine : ce qui distingue les carreaux haut de gamme des profilés bon marché
Dans une usine en activité, la différence entre un panneau industriel et un panneau résidentiel économique tient à la formulation des matières premières et à la rigueur du processus de fabrication. Tandis que les extrudeuses vrombissent et font passer les feuilles fondues à travers les matrices de thermoformage sous vide, deux variables critiques déterminent la durée de vie sur le terrain :
- Dosage du carbonate de calcium : Une forte teneur en CaCO3 réduit considérablement le coût de la résine, mais fragilise le carreau fini. Un carreau de qualité fléchit sous la charge mécanique sans se casser et conserve son élasticité à froid. Les carreaux trop chargés sonnent creux et secs lorsqu’on les tapote ; sous l’effet du froid ou de la grêle, ils se percent au lieu de se déformer.
- Intégrité du recyclage : Bien que le recyclage en circuit fermé des bordures internes soit une pratique courante, un fabricant irresponsable de tuiles de toit en résine synthétique plastique peut introduire des déchets post-consommation contaminés dans la couche centrale. Ceci crée des vides internes et une instabilité thermique, entraînant une déformation le long des joints longitudinaux sous l’effet des variations de température diurnes.
- Calibrage de la matrice et uniformité d'épaisseur : une épaisseur constante sur l'ensemble du profil, de la crête de l'ondulation au creux, garantit que les fixations mécaniques s'ajustent correctement sans écraser le creux du profil.
Performances sur le terrain en conditions de contrainte : environnements thermiques et chimiques
Les tôles profilées standard doivent résister à des variations de température importantes. Les polymères se dilatent et se contractent beaucoup plus rapidement que les pannes en acier. Un fabricant qualifié de tuiles en résine synthétique formulera sa couche centrale de manière à minimiser les mouvements thermiques, mais les équipes d'ingénierie doivent néanmoins tenir compte de cette réalité physique dans la conception de la toiture.
Les trous de vis ovales pré-percés, les capuchons étanches en EPDM et le contrôle précis des couples de serrage sont des éléments indispensables. Dans les ateliers de galvanoplastie, les usines de décapage et les étables où les concentrations d'ammoniac corrodent rapidement le métal peint, la résine synthétique reste pratiquement inerte. Elle ne se pique pas, n'attire pas les algues sur sa surface dense et non poreuse et atténue considérablement le bruit assourdissant des fortes pluies qui affecte les tôles trapézoïdales nues.
Liste de contrôle d'approvisionnement pour les projets industriels
Lors de la sélection de fournisseurs pour un projet d'expansion industrielle ou de réfection de toiture d'entrepôt, ne vous fiez pas aux brochures attrayantes et exigez des paramètres de production vérifiables :
- Traçabilité des matières premières ASA : Renseignez-vous auprès du fournisseur de polymères qui fournit les granulés de résine ASA de surface (par exemple, les producteurs de résine reconnus internationalement). Un fabricant qui refuse de divulguer la provenance de sa résine utilise probablement des polymères génériques ou mélangés.
- Épaisseur de la couche superficielle mesurée : demandez des rapports d’essais de microsection ou une vérification par jauge optique. Un capuchon ASA d’une épaisseur inférieure à 0,12 mm risque de s’user prématurément sous l’effet de l’abrasion par les gravillons transportés par le vent.
- Classification de résistance au feu : Vérifier le comportement auto-extinguible. Des formulations rigoureuses atteignent la norme UL 94 V-0 ou des classifications équivalentes aux normes nationales de construction (telles que la résistance au feu de classe B1), garantissant que les panneaux ne propagent pas les flammes sur la toiture.
- Conditions de garantie et environnement d'utilisation : lisez attentivement les conditions générales. La garantie couvre-t-elle l'exposition côtière à moins de 500 mètres de la ligne de flottaison, ou comporte-t-elle des exclusions générales pour les zones à forte salinité ?
Foire aux questions
Peut-on marcher directement sur les dalles en résine synthétique lors des opérations de maintenance ?
Il convient d'éviter toute charge ponctuelle directe sur les crêtes des profils. Bien que les tuiles de haute qualité supportent aisément les charges de neige et le passage d'équipes d'entretien réparties, les bonnes pratiques de toiture exigent la mise en place de caillebotis ou de planches de support enjambant les pannes afin de prévenir les fissures de fatigue localisées.
Comment les toitures en PVC ASA résistent-elles aux hivers extrêmement rigoureux ?
Le PVC standard voit sa résistance aux chocs diminuer à proximité et en dessous de zéro température. Cependant, les formulations haut de gamme intègrent du polyéthylène chloré (CPE) ou des modificateurs d'impact acryliques qui préservent une ductilité suffisante jusqu'à -30 °C. Si votre chantier est soumis à d'importants cycles de gel-dégel hivernaux, vérifiez les résultats des tests d'impact à basse température auprès du laboratoire de l'usine.
Quel est l'espacement typique des pannes recommandé pour ces profils ?
Pour des tôles d'épaisseur standard de 2,5 mm à 3,0 mm, l'espacement des pannes varie généralement entre 660 mm et 800 mm en fonction de la poussée du vent et des charges d'exploitation prévues. Un espacement supérieur à 900 mm risque d'entraîner une flèche visible en milieu de portée lors des pics de température estivale.
Poursuivre les démarches d'approvisionnement
Le choix des panneaux de toiture exige une adéquation directe entre les caractéristiques physiques du polymère et les conditions climatiques de votre site. Avant de commander des conteneurs en grande quantité, demandez des échantillons de référence issus des lots de production, examinez la superposition des couches à la loupe optique et effectuez des essais en laboratoire sur la densité et la résistance à la flexion des feuilles.